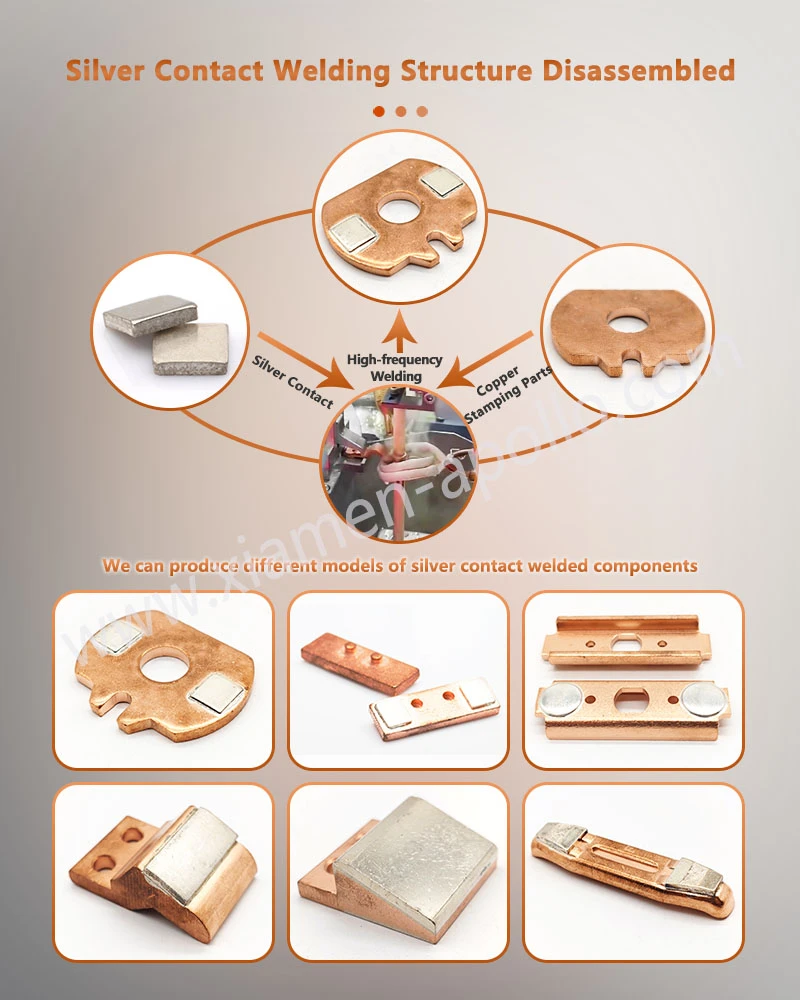
Sklop spajkanih srebrnih kontaktov združuje kontaktno glavo-na osnovi srebra z bakreno podporo prek metalurško vezanega sloja za spajkanje. Pri visoko{2}}tokovnih odklopnikih izbira kontaktnega materiala, temperatura trdega spajkanja, geometrija spoja, pokritost-območij spoja in pregled-po-spajkanju neposredno vplivajo na kontaktni upor, temperaturni dvig, mehansko zadrževanje in obločno-erozijsko obnašanje.
Za MCCB in druge visoko{0}}tokovne preklopne strukture inženirski cilj ni le srebrom-bogate kontaktne površine. Celoten sklop mora vzdrževati tokovno pot nizke-upornosti, hkrati pa je odporen na ponavljajočo se energijo obloka, toplotno kroženje in mehansko obremenitev na kontaktnem vmesniku.
Obločna erozija MCCB: IEC 60947-2 in visokotokovne preklopne obremenitve
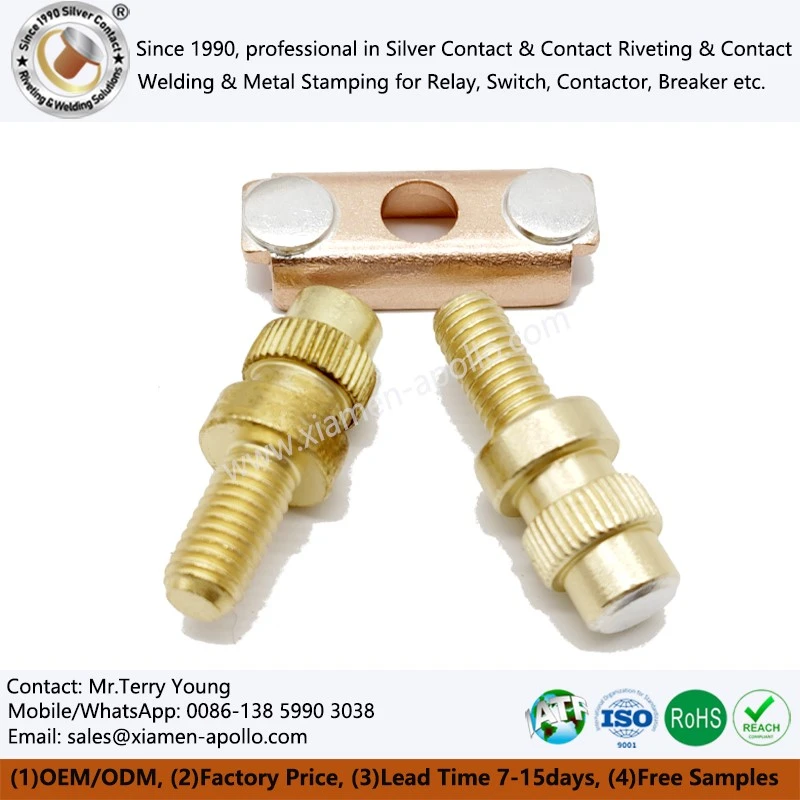
AgWC in AgC kontaktni materiali za izpostavljenost obloku
Med prekinitvijo je kontaktna površina izpostavljena lokalnemu segrevanju, pritrditvi obloka, prenosu materiala in ponavljajočemu se termičnemu kroženju. Sistemi AgWC in AgC se zato upoštevajo, kadar aplikacija zahteva tršo kontaktno fazo kot čisto srebro.
Dejansko formulacijo je treba izbrati glede na nazivni tok, napetost, prekinitveni-kratki stik, preklopno frekvenco in geometrijo kontakta in ne samo glede na ime materiala.
| Kontaktni sistem | Glavna značilnost materiala | Tipičen inženirski premislek | Primerna ocena |
|---|---|---|---|
| AgWC | Srebrna matrica s fazo volframovega karbida | Večja odpornost na mehansko obrabo in ob{0}}obločno izgubo materiala | Obločna erozija, trdota, kontaktna odpornost |
| AgC | Srebr{0}}ogljikov kompozit | Obnašanje obloka in prenos materiala je treba ovrednotiti glede na delovni cikel | Obločna erozija, nagnjenost k varjenju, odpornost |
| Pure Ag | Visoka električna in toplotna prevodnost | Manjša trdota in večja občutljivost na težke razmere obloka | Kontaktni upor, toplotni dvig |
| AgSnO₂ | Srebrna matrica z oksidno ojačitvijo | Pogost v stikalnih aplikacijah, ki zahtevajo obločno odpornost | Varjenje, erozija, dvig temperature |
Pri kontaktnem sistemu MCCB kontaktne glave ni mogoče ovrednotiti neodvisno od bakrenega nosilca. Kontaktni material z dobro obločno odpornostjo lahko še vedno povzroči prezgodnjo okvaro sklopa, če spajkani vmesnik vsebuje praznine, nezadostno omočenje ali neustrezno površino spoja.
Kontaktna upornost in temperaturni dvig pri preskusnih pogojih IEC 60947
Na kontaktni upor vplivajo stanje površine, kontaktni tlak, trdota materiala, geometrija kontakta in zasnova tokovne poti. Nizka začetna vrednost upora je uporabna le, če ostane stabilna po toplotnem in električnem ciklu.
Za nadzor proizvodnje morajo inženirske ekipe opredeliti merljiva merila sprejemljivosti za:
- Kontaktni upor v mΩ pod navedenim preskusnim tokom.
- Dvig kontaktne temperature pod nazivnim tokom.
- Toleranca dimenzij kontaktne-glave v mm.
- Pokritost spajkanih spojev in zaznavna praznina.
- Mehanska strižna trdnost v MPa.
- Površinska trdota ali mikro{0}}trdota v HV, kjer je primerno.
Dobaviteljeva specifikacija bi zato morala opredeliti preskusno metodo, lokacijo merjenja, uporabljeni tok in sprejemljivo mejo, namesto da bi poročala le o splošni izjavi, kot je "nizka odpornost".
Trdo spajkanje v primerjavi s kovičenjem: 150 MPa-Ocena spoja razreda in nadzor procesa
Spajkan spoj v primerjavi z kovičenim spojem za visoko{1}}tokovne kontakte
Trdo spajkanje in kovičenje ustvarjata različne mehanske in električne vmesnike. Zakovičen stik je odvisen od mehanske deformacije in nadzorovanega stika med komponentami, medtem ko trdo spajkanje tvori metalurški spoj skozi zlitino za spajkanje.
| Parameter | Spajkan srebrni kontaktni sklop | Zakovičen kontaktni sklop |
|---|---|---|
| Mehanizem za spajanje | Metalurško lepljenje skozi polnilno zlitino | Mehanske deformacije in motnje |
| Trenutna pot | Kontaktna glava → spajkalna plast → bakrena podpora | Kontaktna glava → vmesnik zakovica/osnovni material |
| Glavne procesne spremenljivke | Temperatura, atmosfera, porazdelitev polnila, vlaženje | Sila zakovice, hod, geometrija glave, poravnava |
| Tipični pregled | Rentgen/CT, ultrazvok, metalografski del | Dimenzijski pregled, preskus vlečenja/striga |
| Nadzor praznine | Zahtevano v okviru določenih meril sprejemljivosti | Običajno ni ocenjen kot spajkani vmesnik |
| Toplotno kroženje | Celovitost sklepa mora ostati stabilna | Mehanska prednapetost mora ostati stabilna |
| Avtomatizacija | Spajkanje v peči, indukcijsko ali visoko{0}}frekvenčno spajkanje | Progresivno/in{0}}kovičenje |
| Tipičen fokus aplikacije | Visok{0}}odklopnik in kontaktni sklopi | Releji, kontaktorji in stikalne komponente |
Spajkana struktura lahko zagotovi neprekinjeno spojeno območje pod kontaktno glavo, vendar le, če je spoj pravilno zasnovan. Dobavitelj mora nadzorovati razdaljo med spajkanjem, porazdelitev-kovine polnila, hitrost segrevanja, najvišjo temperaturo in pogoje hlajenja.
Pri kovičenju se primarne spremenljivke premaknejo proti premeru stebla zakovice, stiskalni sili, višini glave, koncentričnosti in preostali mehanski prednapetosti.
Temperatura trdega spajkanja, namočenost in zračnost spojev
Postopek trdega spajkanja je treba vzpostaviti na podlagi dejanskega sistema-kovine in ne na podlagi splošne temperature peči.
Pomembne procesne spremenljivke vključujejo:
- Območje taljenja polnilne zlitine in temperatura likvidusa.
- Stanje bakrene-podporne površine pred spajkanjem.
- Kontakt-vodja in usklajevanje podpore.
- Spojna zračnost in razdalja kapilarnega toka.
- Hitrost ogrevanja in najvišja temperatura.
- Čas zadrževanja pri temperaturi spajkanja.
- Zaščitna atmosfera ali vakuumsko stanje.
- Hitrost hlajenja in nadzor popačenja.
Za kvalifikacijo proizvodnje je treba uporabiti metalografske-prereze za potrditev, da je polnilna zlitina tekla skozi predvideno področje lepljenja brez čezmernega praznjenja, nepopolnega omočenja ali nenadzorovane intermetalne tvorbe.
Strižna trdnost večja ali enaka 150 MPa: testna zasnova namesto tržnih trditev
Vrednost strižne{0}}trdnosti, kot je večja ali enaka 150 MPa, je treba navesti le, če je povezana z določeno kombinacijo materiala, geometrijo spoja in preskusno metodo. Številčni rezultat se lahko znatno spremeni glede na premer kontaktne -glave, debelino spajkanja, površino prekrivanja, pripravo vzorca in smer nalaganja.
Za kvalifikacijo dobavitelja mora zapis o preskusu identificirati:
| Testni predmet | Obvezen zapis |
|---|---|
| Kontaktni material | AgWC, AgC ali določen razred |
| Podporni material | Stopnja in temperatura bakra |
| Območje sklepov | Izmerjena površina lepljenja |
| Dodatna kovina | Identifikacija stopnje/serije |
| Testna smer | Določena smer-obremenitve |
| Največja obremenitev | N |
| Izračunana strižna napetost | MPa |
| Lokacija okvare | Vmesnik/polnilo/nadrejeni material |
| Načrt vzorčenja | Serija in količina določena s pogodbo o kakovosti |
Spoj, ki odpove znotraj osnovnega materiala in ne vzdolž spajkanega vmesnika, zagotavlja drugačne inženirske informacije od okvare vmesnika. Zapisi o zagotavljanju kakovosti morajo zato dokumentirati lokacijo zloma, ne le največje obremenitve.
Prenesite list s specifikacijami kontaktnega materiala
Kontaktne glave AgWC/AgC na bakrenih nosilcih: večje ali enako 85 % tokovnih poti IACS
Geometrija nosilca bakra in električna prevodnost
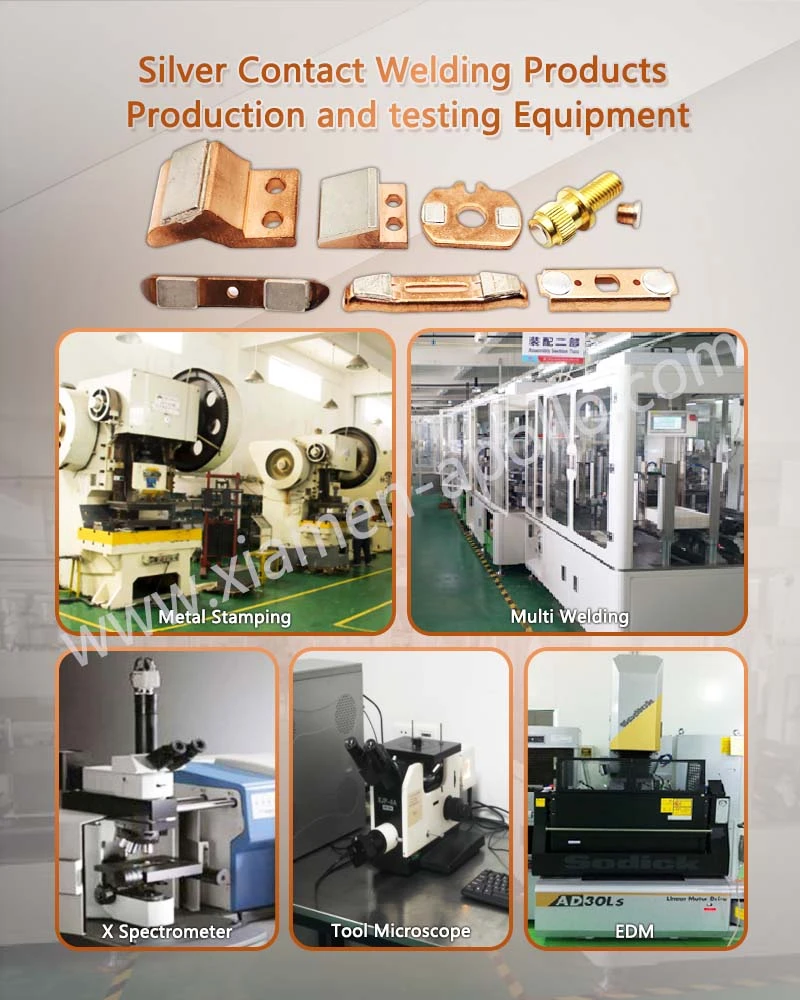
Bakrena podpora zagotavlja glavno tokovno-pot za kontaktno glavo. Kvaliteta bakra, površina-prečnega prereza, debelina nosilca in geometrija-cone spajkanja vplivajo na padec napetosti in dvig toplote.
Kjer je navedena električna prevodnost, mora specifikacija nakupa opredeliti kakovost bakra in preskusno osnovo. Vrednost, kot je večja ali enaka 85 % IACS, se ne sme prenašati med vrstami bakra brez preverjanja.
Mehanska zasnova mora tudi preprečiti prekomerno toplotno koncentracijo okoli območja spajkanja. Ostre spremembe odsekov, tanki podporni odseki in slabo nadzorovani odtisi spajkanja lahko med delovanjem z visokim-tokom ustvarijo lokalne temperaturne gradiente.
Zasnova vmesnika AgWC/AgC: nadzor dimenzij 0,01–0,05 mm
Kontaktna glava in bakrena podpora morata med spajkanjem ostati poravnana. Odvisno od velikosti komponent in zmožnosti postopka se kritične dimenzije lahko nadzorujejo v razponih, kot so ±0,01 mm do ±0,05 mm, vendar je treba dejansko toleranco določiti iz risbe zasnove odklopnika in sklopa-sestava.
Ključne dimenzije običajno vključujejo:
- Premer kontaktne-glave.
- Debelina kontaktne-glave.
- Širina in debelina podpore.
- Premer-območja spajkanja.
- Kontakt-ploskost obraza.
- Koncentričnost med kontaktno glavo in podporo.
- Končana montažna višina.
Po spajkanju je treba opraviti dimenzijski pregled, ker lahko toplotna distorzija spremeni končno geometrijo.
Napake pri trdem spajkanju: praznine, ne-močenje in neporavnanost
Najpomembnejše napake pri spajkanju so na splošno povezane z nepopolnim pretokom polnila, ujetjem plina, kontaminacijo in nenadzorovanim segrevanjem.
|
Napaka |
Tipičen vzrok | Možni učinek | Priporočen nadzor |
|---|---|---|---|
| Velika notranja praznina | Zadrževanje plina ali slab pretok polnila | Zmanjšana učinkovita lepilna površina | Rentgenski/CT pregled |
| Brez{0}}močenja | Oksid ali površinska kontaminacija | Šibek vmesnik | Priprava površine in nadzor vlaženja |
| Prekomerno polnilo | Nepravilna prostornina polnila | Dimenzijska variacija | Kontrola predoblikovanja/doziranja |
| Nezadostno polnilo | Nepopolna pokritost | Lokalizirana koncentracija toka in napetosti | Preverjanje volumna-polnilnika |
| Neusklajenost | Gibanje napeljave | Napaka-položaja stika | Natančno vpenjalo in CMM |
| Toplotno popačenje | Prevelik vnos toplote | Ravnost/odklon višine | Nadzor toplotnega profila |
Nadzorovan postopek trdega spajkanja je zato treba kombinirati z dimenzijskim pregledom, namesto da bi ga obravnavali kot izolirano termično operacijo.
NDT in strižno testiranje: ASTM-zapisi o zagotavljanju kakovosti in sledljivost serije
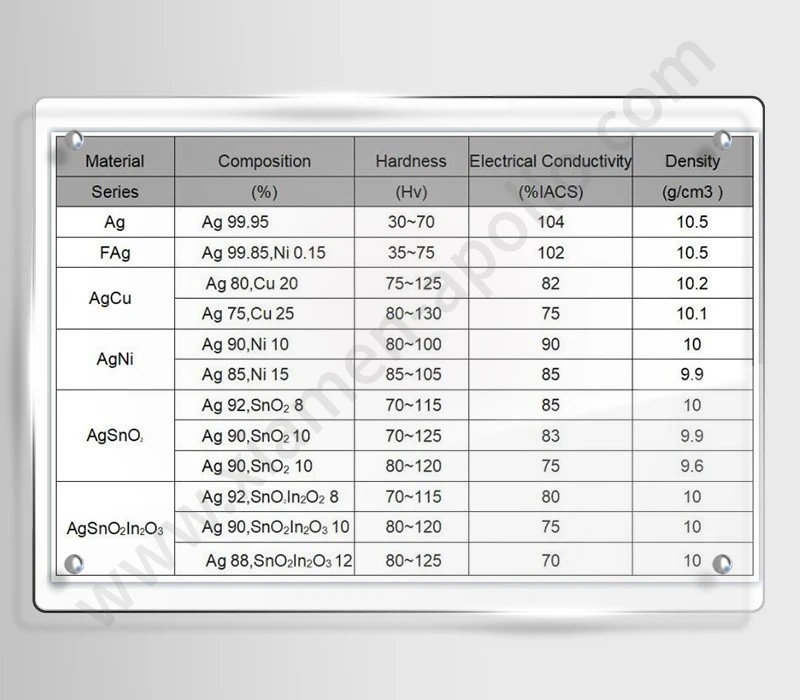
Rentgenski/CT pregled notranjih napak pri spajkanju
Z vizualnim pregledom ni mogoče zanesljivo prepoznati notranjih praznin pod srebrno kontaktno glavo. Za visoko{1}}komponente odklopnika lahko rentgenski-žarki ali računalniška tomografija zagotovijo neporušitvene dokaze o stanju notranjega sklepa.
Inšpekcijska specifikacija mora opredeliti:
- Območje inšpekcije.
- Najmanjša zaznavna velikost napake.
- Največji dovoljeni odstotek praznin ali posamezna velikost praznin.
- Lokacija prevzema.
- Frekvenca vzorčenja.
- Ločljivost opreme.
- Identifikacija parcele.
- Oblika poročila o pregledu.
Meje sprejemljivosti morajo biti usklajene z risbo komponente ali načrtom kakovosti. Generična izjava o "ničelni praznini" ni tehnično uporabna, razen če je definiran tudi prag zaznave.
Ultrazvočno in metalografsko preverjanje
Ultrazvočni pregled se lahko upošteva, če geometrija komponent in kombinacija materialov zagotavljata zadostno zvočno sklopitev in ločevanje signalov.
Za kvalifikacijo procesa je destruktivna metalografija še vedno uporabna, ker neposredno izpostavlja:
- Kontinuiteta-sloja spajkanja.
- Porazdelitev polnila.
- Reakcijska območja vmesnika.
- Poroznost.
- Razpoke.
- Nepopolno omočenje.
- Lokalno pregrevanje.
NDT in metalografija služita različnim namenom. NDT podpira proizvodni pregled brez uničenja komponente; metalografija ponuja podrobne dokaze-razvoja procesa iz izbranih vzorcev.
Preizkušanje strižnih udarcev in analiza-načina napak
Pri strižnem testiranju mora biti kontaktna glava pod nadzorovano obremenitvijo, dokler ne pride do okvare vmesnika ali okvare matičnega-materiala.
Poročilo o preskusu mora vsebovati identifikacijo vzorca, serijo materiala, površino spoja, največjo silo, izračunano napetost, konfiguracijo obremenitve in lokacijo zloma.
Na primer:
Strižna napetost (MPa)=Največja strižna obremenitev (N) ÷ efektivna lepljena površina (mm²)
Če efektivna vezna površina ni merjena dosledno, podatkov-o strižni trdnosti različnih geometrij komponent ni mogoče neposredno primerjati.
Posvetujte se z našimi inženirji elektrotehnike še danes
IATF 16949 Sledljivost: serija materiala, parametri trdega spajkanja in končni pregled
Certificiranje materialov AgWC/AgC in zapisi o serijah
Za avtomobilske-visokonapetostne preklopne-komponente bi morala sledljivost materiala segati od vhodnih surovin do končnega sestava.
Nadzorovani zapis lahko vključuje:
- Kontakt-razred materiala.
- Vsebnost srebra ali deklarirana sestava.
- Specifikacija volframovega karbida ali ogljikove faze.
- Razred bakra.
- Vrsta polnilne{0}}kovine.
- Dobavitelj surovin-.
- Številka serije.
- Datum izdelave.
- Identifikacija opreme za trdo spajkanje.
- Profil temperature trdega spajkanja.
- Identifikacija operaterja ali-proizvodne linije.
- NDT rezultat.
- Rezultat dimenzijskega pregleda.
- Rezultat mehanskega testa.
Sistema kakovosti ISO 9001 in IATF 16949 lahko zagotovita okvir za nadzor in sledljivost procesov, medtem ko morajo dejanska merila sprejemljivosti komponent ostati-specifična za izdelek.
Skladnost z materiali RoHS in REACH
Skladnost materiala je treba dokumentirati z nadzorovanimi izjavami in po potrebi z laboratorijskim testiranjem.
Pri nabavi mora dobaviteljev paket razlikovati med:
- Izjava o sestavi materiala.
- Dokumentacija o skladnosti z RoHS.
- Izjava-o statusu snovi REACH.
- Potrdilo o vhodnem materialu.
- Sledljivost-serijske proizvodnje.
- Zapisnik o končnem pregledu.
Ta ločitev preprečuje, da bi bil dokument o skladnosti nepravilno obravnavan kot dokaz mehanske ali električne zmogljivosti.
Zmogljivost procesa: ±0,01 mm do ±0,05 mm kritične dimenzije
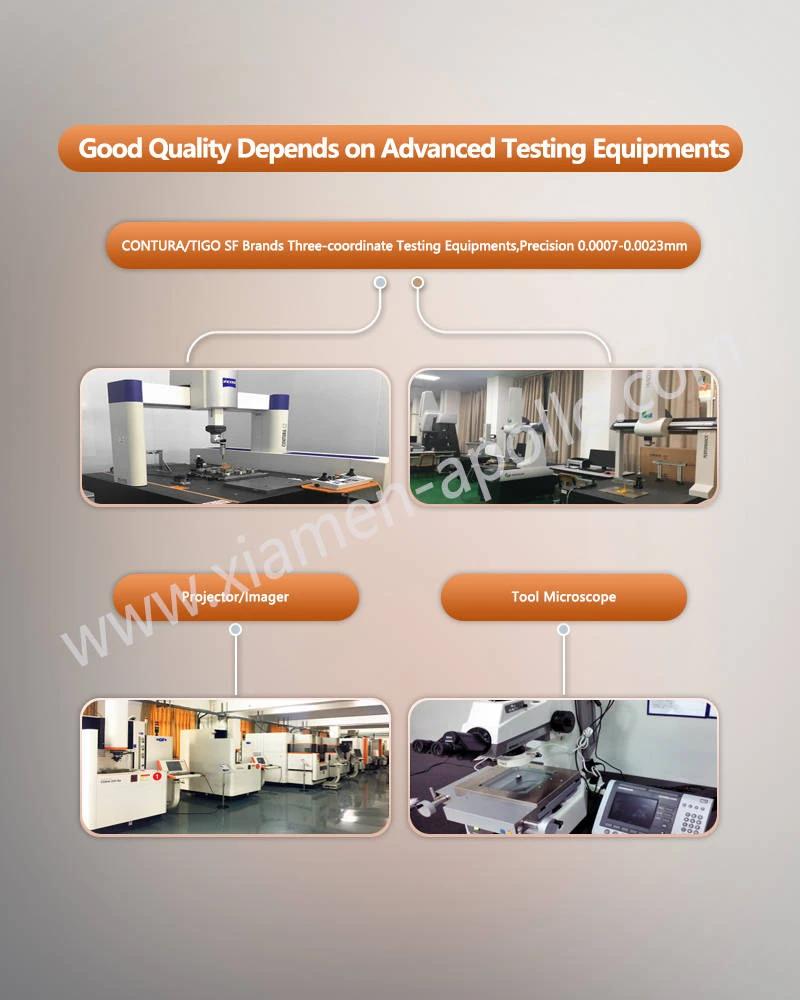
Dimenzijsko zmogljivost je treba ovrednotiti glede na dejansko inženirsko risbo. Pri natančnih kontaktnih sklopih lahko meritve vključujejo mikrometre, optične sisteme, opremo CMM ali namenske merilnike.
Kadar risba določa ±0,01 mm, mora dobavitelj dokazati zmogljivost postopka z uporabo opredeljenega merilnega sistema in metode vzorčenja, namesto da se zanaša na en sam rezultat pregleda.
Za večji-količinsko proizvodnjo je mogoče statistično kontrolo procesa uporabiti za dimenzije, kot so višina kontaktne-glave, debelina podpore, višina spajkanega sklopa in koncentričnost.
Pogosta vprašanja: Inženiring in nabava spajkanih srebrnih kontaktov
Kaj določa zahtevano trdnost trdega spoja za srebrni kontakt odklopnika?
Zahtevana vrednost je odvisna od geometrije kontakta, obremenitve sklopa, termičnega cikla in delovnega časa. Strižno trdnost je treba določiti v MPa skupaj s preskusno geometrijo, zlepljeno površino, smerjo obremenitve in načinom okvare.
Kako se preveri kakovost notranjega spajkanja srebrnega kontaktnega sklopa?
Z rentgenskim ali CT pregledom lahko ugotovite notranje praznine in nepopolne spoje, ne da bi uničili komponento. Izbrani vzorci se lahko nato podvržejo metalografskemu rezanju in strižnemu testiranju za kvalifikacijo postopka.
Kakšno sledljivost mora zagotoviti dobavitelj za AgWC ali AgC spajkane kontakte?
Dobavitelj mora povezati kontaktne-material in bakrene-podporne serije z zapisi o-kovini polnila, parametri za trdo spajkanje, rezultati NDT, pregledom dimenzij in identifikacijo končne serije. Sistemi ISO 9001 ali IATF 16949 lahko podpirajo to strukturo sledljivosti.
kontaktirajte nas
Za trenutne programe{0}}odklopnikov pošljite kontaktno risbo, zahteve glede materiala AgWC/AgC in merila za pregledovanje trdo spajkanja zdajSpajkan srebrni kontaktni sklop, tako da lahko proizvodna ekipa pregleda skupno zasnovo, orodje, NDT in izvedljivost proizvodnje pred vašo naslednjo izdajo za nakup.