

Objemka je mehanski in električni vmesnik med vodnikom in vezjem, ki ga uporablja. Njegovo delo je preprosto: vzdržuje zadostno kontaktno silo, zagotavlja stabilno tokovno pot, nadzoruje dvig temperature in preprečuje premikanje prevodnika pod vibracijami, termičnimi cikli ali vzdrževalnimi operacijami.
Za proizvajalce opreme priključni blok torej ni le plastični nosilec z vijakom. Celotna povezava je odvisna od prevodnika, prevodne objemke ali kovine terminala, vijačnega ali vzmetnega mehanizma, izolacijskega sistema, geometrije kontakta, stanja zategovanja in okolja ohišja.
Pravilno zasnovan priključni blok mora vzdrževati električno kontinuiteto, medtem ko nadzoruje kontaktni upor in mehansko zadrževanje v določenih pogojih delovanja.

Tehnična klasifikacija električnih priključnih blokov
Konfiguracije terminalov narekujejo strukturno učinkovitost namestitve in mehansko zadrževanje pri različnih parametrih udarcev in vibracij. Industrijski standard zajema različne mehanske arhitekture, zasnovane za posebne profile obremenitev.
| Razvrstitev terminalov | Primarni mehanizem | Običajno območje premera žice | Ocena mehanskega zadrževanja | Ključna industrijska uporaba |
|---|---|---|---|---|
| Tip vijačne sponke | Neposredno stiskanje navora vijaka | 0,5 mm² – 35 mm² | Zadrževanje visokega navora (več kot ali enako 1,2 N·m) | Razdelilne omare, stikalne naprave |
| Slog vzmetne sponke | Tlačni ročaj s torzijsko vzmetjo | 0,2 mm² – 6 mm² | Odporen na vibracije (večji ali enaki vlečni sili 50 N) | Tovarniška avtomatizacija, PLC vmesniki |
| Vtični konektorji | Vmesnik za zatič in vtičnico, ki ga je mogoče povezati | 0,5 mm² – 4 mm² | Zadrževanje zapaha z dvojnim zaklepanjem | Modularni stroji, hitroodklopne linije |
Arhitektura vijačne sponke
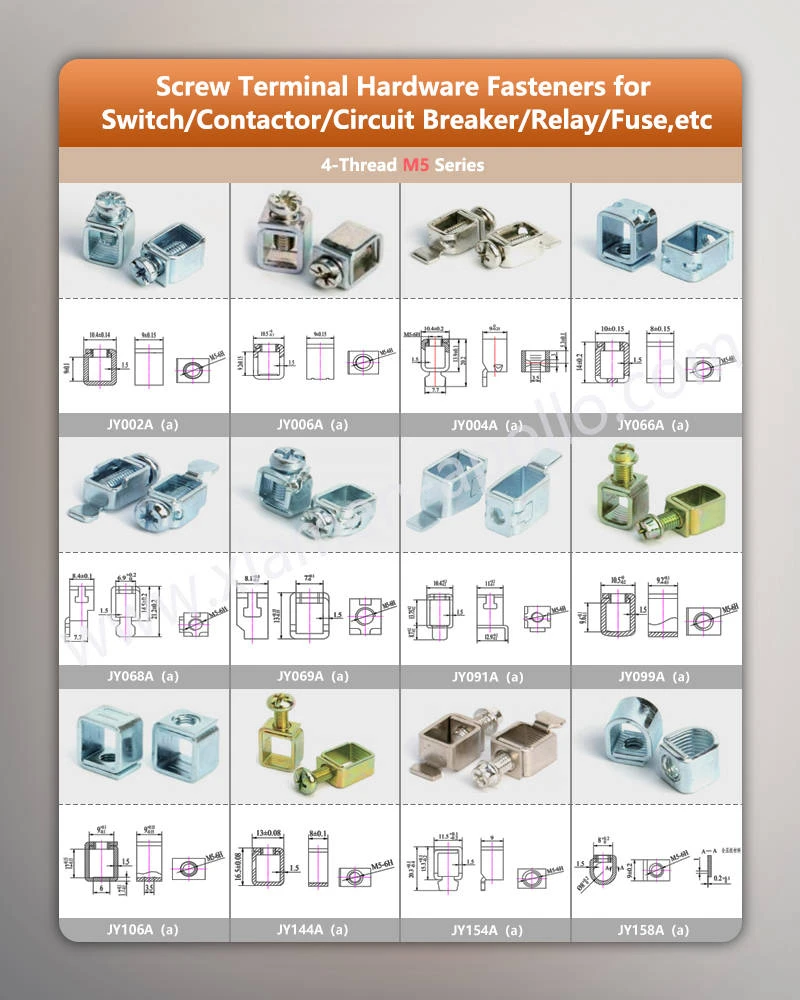
Priključki z vijačnimi sponkami uporabljajo navojno strojno opremo za stiskanje polnih ali vijačnih bakrenih vodnikov proti visokoprevodnim elektrolitskim bakrovim zlitinam. Pravilna uporaba navora zagotavlja plinotesne spoje, ki preprečujejo oksidacijo in lokalno pregrevanje.
Vzmetne objemke in vtični sistemi
Enote vzmetnih sponk se zanašajo na vzmeti iz avstenitnega nerjavečega jekla z visoko natezno trdnostjo, ki delujejo s konstantno normalno silo na prevodnik in samodejno kompenzirajo popuščanje žice, ki ga povzroči termično kroženje. Vtične različice vključujejo pokositrene ali posrebrene parne zatiče iz bakrove zlitine, da ohranijo nizek upor pri vstavljanju v 500 ciklih spajanja.
Varnost terminalov, vibracije in termični cikli (IEC 60947-7-1)
Lokalne okvare priključnih blokov zelo redko izvirajo samo iz zloma ohišja; večina izvira znotraj vmesnika električnega kontakta.
Vibracije in mehansko zadrževanje
Oprema v strojnem, železniškem ali avtomobilskem okolju se sooča z nenehnimi vibracijami. Pri sponkah z vijačnimi sponkami obstaja nevarnost samozrahljanja brez pravilnega navora ali strukture proti zrahljanju. Sponke z vzmetnimi sponkami uporabljajo vgrajeno elastično silo, da se uprejo popuščanju. Preskus vibracij IEC 60068 preverja mehansko zadrževanje.
Zmogljivost termičnega cikla
Ponavljajoči se cikli ogrevanja-hlajenja ustvarjajo različno toplotno raztezanje med bakrenim vodnikom, kovinsko objemko in plastičnim ohišjem. Stične točke se lahko premaknejo; kontaktna sila lahko pade. Dobro zasnovani terminali ohranjajo stabilno kontaktno silo po več sto termičnih ciklih.
Nevarnost poškodbe prevodnika
Premočno zategovanje lahko zdrobi drobnožilne vodnike. Premalo zategovanje povzroča premikanje in vroče točke. Vpredena žica zahteva ustrezno obdelavo obročkov v številnih aplikacijah z vijačnimi sponkami.
Lezna stran, zračnost in stopnja onesnaženja
Varnost nizkonapetostnih sponk je odvisna od razdalj med leziščem in razdaljami glede na stopnjo onesnaženosti, kategorijo prenapetosti in nazivno napetost, ki jo določa IEC 60664-1. Zmanjšana razdalja poveča tveganje za sledenje površine ali napake zaradi preboja.
Posvetujte se z našimi inženirji elektrotehnike še danes
Terminalne zahteve, specifične za aplikacijo
Terminali za distribucijo električne energije
Uporablja se v razdelilnih omarah, stikalnih napravah, centrih za krmiljenje motorjev. Prednostne naloge: velika tokovna zmogljivost, odvajanje toplote, odpornost na kratek stik, varen dostop do ožičenja.
Industrijska avtomatizacija in krmilni terminali PLC
Signalno in krmilno ožičenje nizke moči. Visoka gostota ožičenja, enostavna namestitev, prijazen servis na terenu, relevanten za elektromagnetno združljivost za signale nizke ravni.
Železniški in težki industrijski terminali
Izboljšane vibracije, udarci, široko temperaturno območje, višje zahteve proti onesnaževanju. Strogo testiranje okoljske kvalifikacije.
Montaža terminalov za gradnjo
Skladno z IEC 60998 / IEC 60991, osredotočenost na varnost monterja, preprosto upravljanje za ožičenje na mestu.

Trendi: miniaturizacija, visoka gostota in inteligentni terminali
Miniaturizirane vijačne sponke-visoke gostote za komponente vezja
Miniaturizacija opreme zmanjša razmik terminalov. Izziv pri načrtovanju: ohranite lezno pot/zračnost, odvajanje toplote in zanesljivo vpenjanje znotraj zmanjšanega odtisa. Čisto zmanjšanje velikosti ne more žrtvovati mej električne varnosti.
Visokotokovne kompaktne sponke
Zahteve po kompaktnih napajalnih terminalih zahtevajo optimiziran prevodni prerez, izboljšane toplotne poti in natančno porazdelitev sile vpenjanja, da se prepreči lokalno pregrevanje.
Inteligentni terminali, integrirani z zaznavanjem
Terminali nove generacije vključujejo senzorje temperature ali toka. Omogočajo spremljanje vročih točk povezave v realnem času in predvideno vzdrževanje. Skladnost z EMC standardom IEC 61000 na sistemski ravni postane potrebna.
RoHS, REACH in okoljska skladnost
Svetovni trgi uveljavljajo pravila o omejenih snoveh. Proizvajalci terminalov morajo upravljati deklaracije materialov, kemijo prevleke in sledljivost za bakrove zlitine, plastiko in površinsko obdelavo.
Kakovost izdelave za komponente sponk
Učinkovitost terminala je močno odvisna od natančnosti žigosanja, kakovosti oblikovanja, doslednosti geometrije vzmeti in nadzora nanosa.
Progresivno žigosanje
Progresivno žigosanje uresničuje rezkanje, prebadanje, krivljenje in oblikovanje v neprekinjenem delovnem procesu. Ključni procesni parametri: debelina materiala, zračnost matrice, obraba luknjača, preoblikovalni radij, natančnost podajanja, nadzor bruhov, ravnost, geometrija vzmetnega elementa. Tolerance kritičnih lastnosti lahko dosežejo ±0,005 mm pri izbranih dobro nadzorovanih dimenzijah.
Oblikovanje bakrovih zlitin in krmiljenje vzmeti
Upogibanje bakrovih zlitin povzroči vzmetenje. Orodje mora kompenzirati povratno vzmet, da se zagotovi pravilen upogib vzmeti in kontaktna sila za dele vzmetne sponke. Temperatura materiala in smer zrn vplivata na stabilnost končne geometrije.
Nadzor procesa galvanizacije
Kakovost prevleke vključuje enakomernost debeline prevleke, oprijem, pokritost, stopnjo por, čistočo pred obdelavo. Preskušanje s solnim razpršilom (npr. ASTM B117) se pogosto uporablja, vendar ure s solnim razpršilom niso neposredno enake dejanski življenjski dobi. Merila sprejemljivosti se morajo ujemati z dejanskim okoljem uporabe.
Zahteve sistema kakovosti
Projekti, povezani z avtomobili, uporabljajo IATF 16949: sledljivost serije, preverjanje vhodnega materiala, pregled prvega izdelka, spremljanje procesa SPC, merjenje dimenzij CMM, pregled prevleke, funkcionalno testiranje, nadzor neskladnosti.

Pogosto zastavljena vprašanja
Katere informacije naj navedem, ko nabavljam ročni vijak za priključni blok po meri?
Navedite risbo ali datoteko 3D CAD, velikost prevodnika, nazivni tok in napetost, material sponk, zahteve za prevleko, geometrijo vgradnje, delovno temperaturo, letno prostornino in veljavne električne ali avtomobilske standarde.
Kako se krmili kontaktni upor v sponkah tipa vijačne sponke?
Kontaktni upor je nadzorovan z izbiro prevodnega materiala, geometrijo kontakta, stanjem površine, silo vpenjanja, pripravo vodnika in nadzorovanim navorom sklopa. Pregled proizvodnje lahko preveri dimenzijske in električne zahteve v skladu z odobreno specifikacijo.
Ali lahko tovarna izdela po meri žigosane kovinske terminalske komponente za opremo OEM?
ja Končne komponente po meri je mogoče izdelati iz bakra in bakrovih zlitin s progresivnim vtiskovanjem, upogibanjem, oblikovanjem, prevleko in sekundarnim sestavljanjem. Pregled na podlagi risbe lahko definira tolerance, razred materiala, površinsko obdelavo, točke pregleda in proizvodne zahteve.
kontaktirajte nas
Potrebujete pripravljeno proizvodnjoPriključni priključni bloknamesto splošnega dela kataloga? Pošljite risbo, zahteve glede materialov, trenutno oceno in letno količino zdaj v inženirski in proizvodni pregled.
