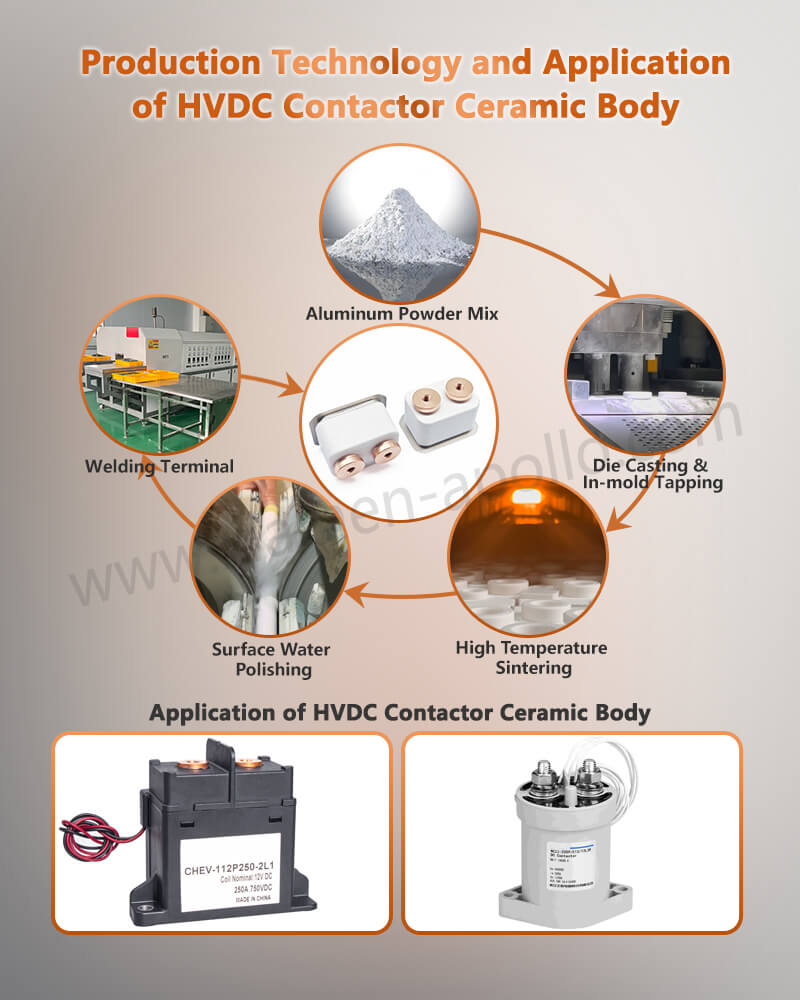
Izpolnjevanje strogih toplotnih in električnih pragov okvare arhitektur s hitrim polnjenjem 800 V zahteva natančno izbiro materiala za notranje ovoje HVDC kontaktorja z metaliziranim varjenim keramičnim ohišjem. Keramika iz aluminijevega oksida visoke čistosti (Al2O3 večja ali enaka 95 %) zagotavlja potrebno dielektrično trdnost (večja ali enaka 20 kV/mm) in odpornost na toplotne udarce (ΔT večja ali enaka 300 stopinj) za zatiranje visokoenergijskih električnih oblokov pod 1000 A preklopnimi obremenitvami, kar preprečuje katastrofalne kratke stike v sistemih za upravljanje baterije električnih vozil.
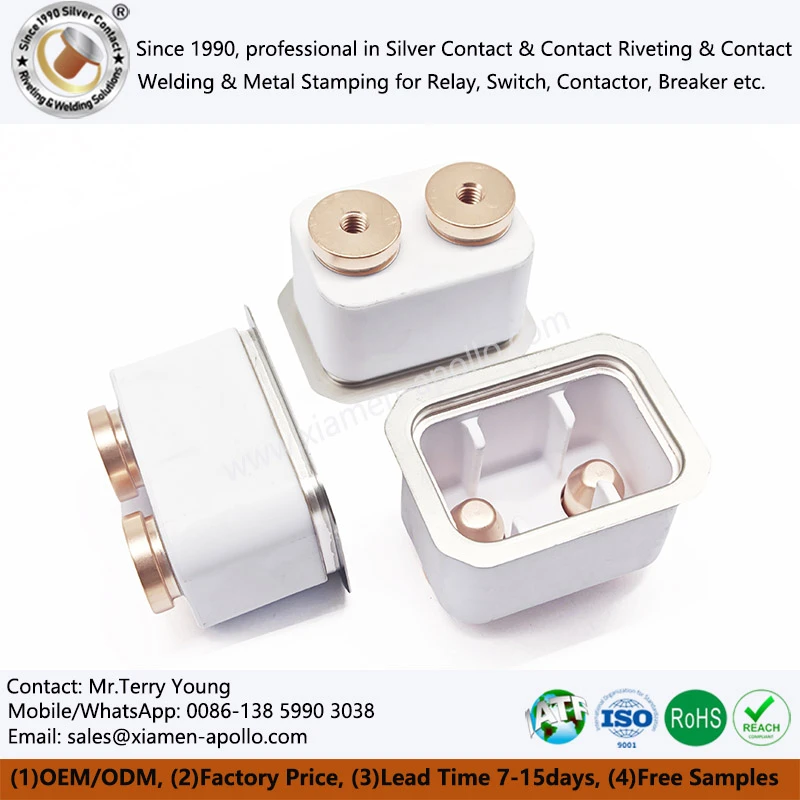
Zahteve visokonapetostne enosmerne (HVDC) arhitekture in toplotno-dielektrični izzivi
Visokonapetostne platforme naslednje generacije 800 V v električnih vozilih poganjajo trajne delovne tokove, ki presegajo 500 A, in prekinitvene tokove kratkega stika do 3000 A. V teh težkih pogojih delovanja standardna polimerna ali nizkokakovostna keramična ohišja trpijo zaradi površinskega preplaha in toplotnih razpok zaradi hitrega obločnega plazemskega širjenja.
Za izpolnjevanje varnostnih standardov IEC 60947‑4‑1 in ISO 6469-3 morajo keramična ohišja EV iz aluminijevega oksida ohranjati strukturno celovitost in izolacijsko upornost, ki presega 10¹⁰ Ω pri temperaturah do 250 stopinj. Naslednja tabela primerja standardne tehnične specifikacije med običajnimi materiali ohišij, ki se uporabljajo pri izdelavi relejev:
| Materialna lastnina | 95% Al2O3 keramika | 99% Al2O3 keramika | Standardna steatitna keramika |
|---|---|---|---|
| Dielektrična trdnost (kV/mm) | Večje ali enako 20 | Večje ali enako 24 | Večje ali enako 12 |
| Upogibna trdnost (MPa) | Večje ali enako 300 | Večje ali enako 350 | Večje ali enako 140 |
| Toplotna prevodnost (W/m·K) | 16‑20 | 25‑30 | 2‑3 |
| Prostorninska upornost pri 20 stopinjah (Ω·cm) | Večji ali enak 10¹4 | Večji ali enak 10¹⁵ | Večje ali enako 10¹² |
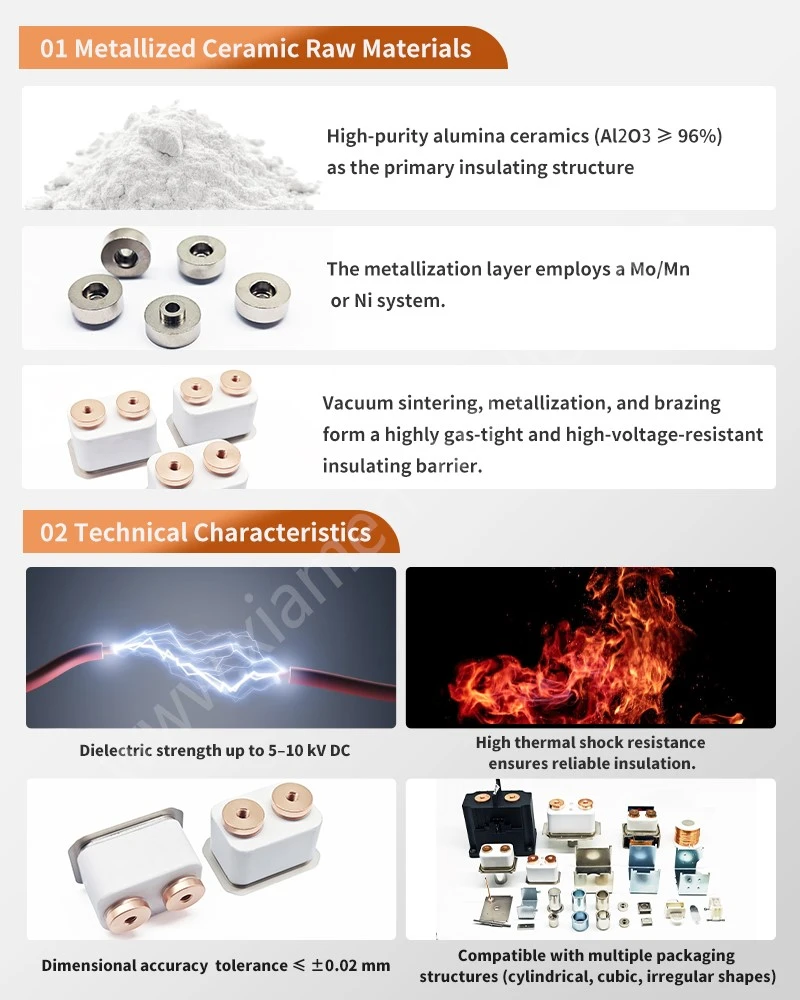
Keramične komponente iz 95 % aluminijevega oksida in visoko-temperaturno spajkanje: nadzor vmesnika
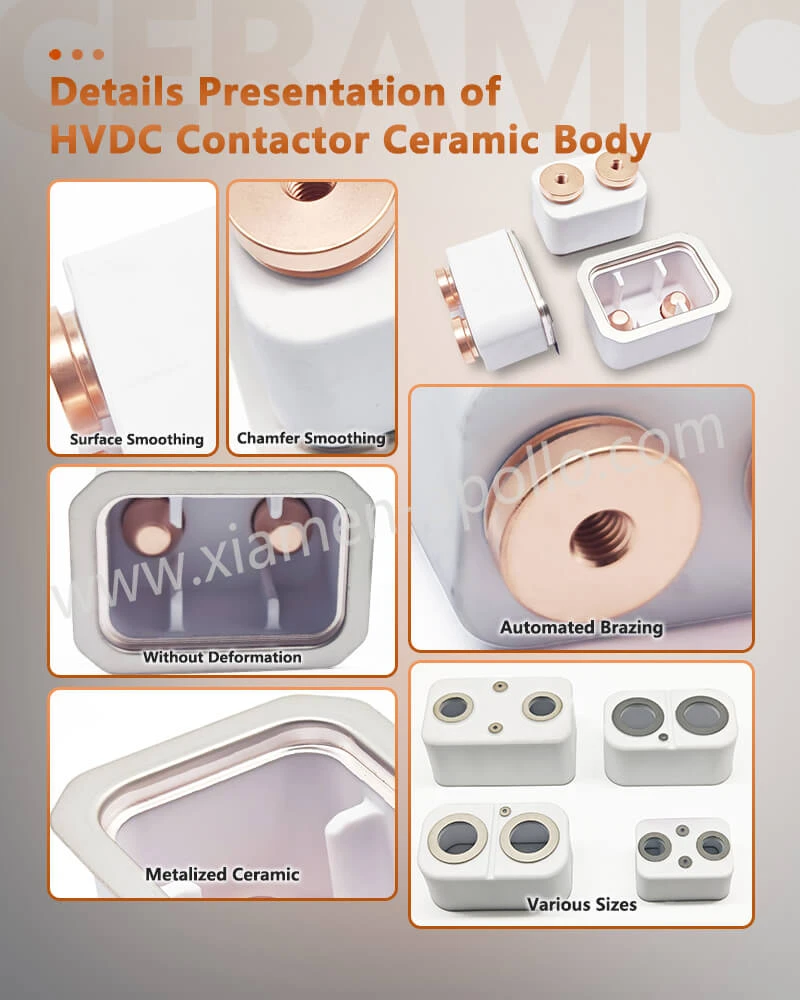
Keramično ohišje je običajno le en del sklopa. Proizvodni izziv je na vmesniku med keramičnim izolacijskim telesom in prevodno kovinsko strukturo. Proizvodna pot z uporabo 95 % aluminijevega oksida, bakra T2Y2 in jeklenega tesnila zahteva nadzorovano oblikovanje, pripravo površine, metalizacijo ali pripravo spoja, trdo spajkanje in pregled dimenzij.
Keramično ohišje EV iz aluminijevega oksida: nadzor materiala in dimenzij
Keramično ohišje EV iz aluminijevega oksida, ki se uporablja okoli kontaktorja HVDC, je treba določiti glede na sestavo materiala, debelino stene, geometrijo vmesnika in stabilnost dimenzij po-postopku.
| Sestavni del | Primarna spremenljivka | Inšpekcijski fokus |
|---|---|---|
| Keramično telo | Razred aluminijevega oksida | Identifikacija materiala |
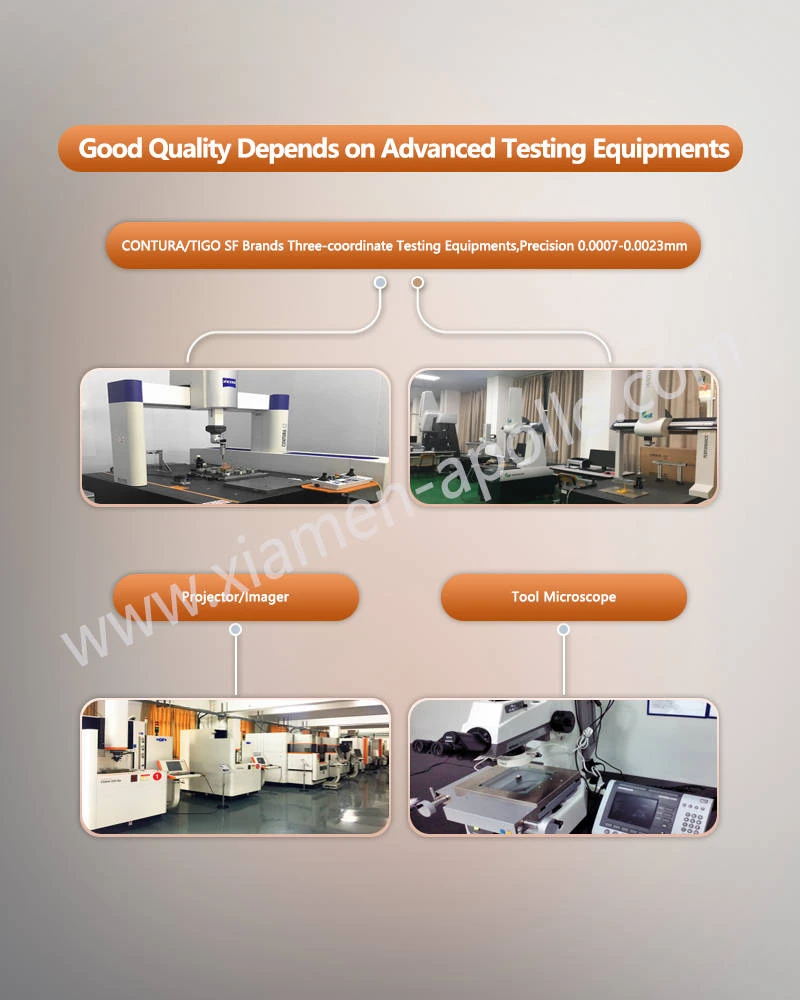
| Tesnilni obraz | Ravnost | CMM / optična meritev |
| Metalizirana cona | Položaj in pokritost | Vizualni/dimenzijski pregled |
| Zemljišče za spajkanje | Širina in geometrija | Merjenje profila |
| Montažno območje | Položaj luknje | CMM |
| Keramični rob | Krušenje in razpoke | Mikroskopski vizualni pregled |
| Kovinski vmesnik | Stanje površine | Preverjanje čistoče/oksidacije |
Keramični drobci si zaslužijo ločen nadzor, saj lahko majhna napaka na robu vpliva tako na mehansko namestitev kot na lokalno električno izolacijsko razdaljo.
Keramična ovojnica releja iz aluminijevega oksida za električni avtomobil: spremenljivke spajkanih-sklepov
Keramična ovojnica releja iz aluminijevega oksida za električni avtomobil lahko kombinira keramično izolacijo z bakrenimi in jeklenimi komponentami s postopkom nadzorovanega spajkanja. Procesno okno je treba določiti glede na hitrost segrevanja, najvišjo temperaturo, čas zadrževanja, atmosfero, zračnost spojev in hitrost ohlajanja.
Cilj ni le ustvariti vizualno neprekinjen spoj. Proizvodni proces mora omejiti nepopolno omočenje, prekomerno kopičenje polnila, lokalno pregrevanje in preostale napetosti.
Pregled-prečnega prereza se lahko uporabi med validacijo postopka, da se preveri:
| Funkcija prečnega prereza | Kaj nakazuje |
|---|---|
| Neprekinjeno vezano območje | Kontinuiteta spajkanja |
| Lokalne praznine | Možna nestabilnost procesa |
| Pokanje keramike | Prekomerna toplotna ali mehanska obremenitev |
| Odvečno polnilo | Geometrija spoja ali variacija postopka |
| Ločevanje metalizacije | Težava pri pripravi vmesnika |
| Deformacija bakra | Toplotno popačenje ali popačenje, povezano z napeljavo |
Za odobritev proizvodnje je treba metodo pregleda in pogostost vzorčenja uskladiti z inženirsko specifikacijo stranke.
Zahtevajte brezplačno oceno in ponudbo DFM
Tokovne poti 800 V HVDC in IEC 60947-4-1: baker, kontaktna upornost in toplota
Komponente-prevodnega toka znotraj kontaktorja HVDC morajo nadzorovati upornost na vsakem prevodnem vmesniku. Proizvodnja toplote narašča s kvadratom toka v skladu z (P=I^2R). Posledično lahko celo majhno povečanje kontaktnega upora povzroči merljivo povečanje lokalne temperature pri visokem toku.
Zaradi tega je dimenzijsko stanje prevodnega vmesnika neposredno pomembno za toplotno zasnovo.
T2Y2 bakrene komponente in nadzor-upora kontakta
Bakrene komponente se lahko uporabljajo kot prevodni vmesniki med zunanjim priključkom, kontaktnim sistemom in notranjim sklopom. Za proizvodno risbo je treba določiti kakovost bakra, debelino, ravnost, geometrijo luknje, stanje površine in način spajanja.
| Spremenljivka | Inženirski pomen | Priporočen nadzor |
|---|---|---|
| Razred bakra | Električno in mehansko obnašanje | Materialni certifikat |
| Debelina | Pot toka in mehanska togost | Mikrometer / CMM |
| Kontaktno območje | Gostota toka | Pregled risbe |
| Ravnost | Tlak na vmesniku | CMM / optična meritev |
| Višina bruha | Lokalna koncentracija toka in prileganje sklopa | Mikroskopski pregled |
| Površinska oksidacija | Kakovost spajanja in električnega vmesnika | Pregled površine |
| Odpor sklepov | Proizvodnja električne toplote | Merjenje miliohmov |
Za žigosane bakrene komponente lahko progresivno žigosanje matrice zagotovi ponovljivo geometrijo pri obsegu proizvodnje, vendar je treba spremljati obrabo matrice, ker lahko do rasti robov in dimenzijskega premika postopoma pride skozi življenjsko dobo orodja.
EV Keramično ohišje releja iz aluminijevega oksida in zasnova toplotne poti
Keramično ohišje releja iz aluminijevega oksida EV opravlja drugačno funkcijo od bakrene tokovne poti. Njegov glavni prispevek je električna izolacija, strukturna ločitev in varstvo okolja.
Inženirski vmesnik ima torej dve različni zahtevi:
- Električna pot:nizek in stabilen upor skozi prevodne komponente.
- Izolacijska pot:nadzorovana zračnost, lezenje in dielektrična celovitost skozi keramično strukturo.
- Obe poti je treba oceniti ločeno, preden ju ocenimo kot celoten sklop kontaktorja.
Pri aplikacijah z visokim-tokom mora toplotna simulacija vključevati upornost sponk, kontaktnih vmesnikov, povezav zbiralk in spajkanih prevodnih spojev. Temperaturo keramike je treba ovrednotiti skupaj z okoliško kovinsko strukturo in ne obravnavati kot izolirano lastnost materiala.
Visoko{0}}frekvenčno spajkanje in nadzor toplotnega popačenja
Visoko-frekvenčno trdo spajkanje lahko osredotoči segrevanje okoli predvidenega območja spoja in zmanjša nepotrebno toplotno izpostavljenost sosednjih komponent. Vendar pa je dejanski ogrevalni profil odvisen od geometrije, materiala, razporeditve vpenjal in procesnih parametrov.
Kvalifikacija postopka mora zabeležiti:
| Procesna spremenljivka | Nadzorni cilj |
|---|---|
| Hitrost ogrevanja | Izogibajte se pretiranim toplotnim gradientom |
| Najvišja temperatura | Doseči potrebno tvorbo sklepov |
| Čas zadrževanja | Ohranite dosledno stanje spajkanja |
| Položaj napeljave | Poravnava krmilnega sklopa |
| Stanje hlajenja | Omejite preostalo toplotno obremenitev |
| Čiščenje sklepov | Ohranite ponovljivo porazdelitev polnila |
Zapis o proizvodnji mora povezati te procesne spremenljivke s serijo komponent in rezultati inšpekcij.
ASTM B117, RoHS in REACH: Površinska oksidacija in izpostavljenost okolja
Kovinske komponente, ki se uporabljajo okoli keramičnih sklopov HVDC, lahko oksidirajo med shranjevanjem, spajkanjem, sestavljanjem in servisiranjem. Površinsko stanje lahko vpliva na obnašanje električnega kontakta, spajkanje ali omočenost s trdim spajkanjem, odvisno od komponente.
ASTM B117 se lahko uporablja kot metoda izpostavljenosti-pršilu s soljo, kadar kvalifikacijski načrt stranke zahteva korozijsko testiranje, vendar se ne sme obravnavati kot univerzalno merilo sprejemljivosti za vsako komponento HVDC. Trajanje preskusa, konfiguracija vzorca in meje sprejemljivosti morajo biti opredeljene v specifikaciji aplikacije.
Nadzor površinske oksidacije za bakrene in žigosane kovinske dele
Pri žigosanih bakrenih, jeklenih ali železnih komponentah je treba pri pregledu površine razlikovati med običajnim razbarvanjem pri izdelavi in oksidacijo, ki vpliva na predvideni spoj ali električni vmesnik.
| Stanje površine | Možna skrb | Nadzorna metoda |
|---|---|---|
| Rahlo razbarvanje | Kozmetični ali povezani s procesom | Vizualni pregled |
| Težka oksidna folija | Tveganje trdega spajkanja/kontaktnega vmesnika | Pregled površine |
| Ostanki olja | Priključitev kontaminacije | Preverjanje čiščenja |
| Burrs | Montaža in električni vmesnik | Mikroskopski pregled |
| Poškodbe obloge | Začetek korozije | Vizualni pregled / pregled premaza |
| Tuji delci | Lokalizirana odpornost vmesnika | Nadzor čiščenja |
Pravilna površinska obdelava je odvisna od razreda kovine, postopka spajanja in končne električne funkcije. Prevleka ne sme biti izbrana samo zaradi videza.
RoHS in dokumentacija o materialu REACH
Za skupine za nabavo mora biti dokumentacija RoHS in REACH povezana z dobavljenim materialom in proizvodno serijo, kjer to zahteva naročnikov sistem kakovosti.
Uporaben dokumentacijski paket lahko vključuje:
Zapisi o sestavi materiala, potrdila dobavitelja, izjave o omejenih-snovi, identifikacija proizvodne serije in ustrezna poročila o pregledih.
Kadar se zahteva testiranje korozije, mora biti kot preskusna metoda navedena ASTM B117, medtem ko mora stranka določiti čas izpostavljenosti in merila sprejemljivosti.
Posvetujte se z našimi inženirji elektrotehnike še danes
Keramično ohišje releja iz metaliziranega aluminijevega oksida in IEC 60947-4-1: podatki o kvalifikaciji za odobritev dobavitelja
Kvalifikacija dobavitelja mora ločiti preverjanje materiala, odobritev dimenzij, validacijo postopka in funkcionalno testiranje. Prvi-vzorec izdelka, ki ustreza dimenzijam na risbi, ne dokazuje samodejno-dolgoročne stabilnosti procesa.
Keramično ohišje EV iz aluminijevega oksida: prvi-podatki o inšpekcijskem pregledu artikla
Za keramično ohišje iz aluminijevega oksida EV bi moralo prvo-poročilo o artiklu običajno opredeliti revizijo risbe, razred materiala, kritične dimenzije, opremo za pregledovanje in rezultate meritev.
| Postavka odobritve | Dokazi |
|---|---|
| Keramični material | Materialni certifikat |
| Kritične dimenzije | Inšpekcijsko poročilo |
| Ravnost | rezultat CMM |
| Metalizacija | Vizualni/dimenzijski rezultat |
| Spajkan spoj | Pregled procesa in odseka |
| Stanje površine | Inšpekcijski zapisnik |
| Identifikacija parcele | Evidenca sledljivosti |
| Pakiranje | Metoda, ki jo je odobrila stranka, kjer je navedeno |
Inšpekcijsko poročilo mora uporabiti isto revizijo risbe, ki je bila dobavljena produkcijski ekipi. Mešanje različnih revizij je pogost vir nepotrebnih sporov glede odobritve.
Visokonapetostni enosmerni keramični kontaktor: električna in mehanska validacija
Za visokonapetostni enosmerni keramični kontaktor mora validacija odražati končni sklop in ne samo keramični material.
Odvisno od specifikacije izdelka lahko kvalifikacijski načrt vključuje:
| Testna kategorija | Namen |
|---|---|
| Dielektrična odpornost | Preverite celovitost izolacije |
| Izolacijska upornost | Potrdite električno izolacijo |
| Kontaktni upor | Preverite prevodni vmesnik |
| Toplotno kroženje | Ocenite stabilnost dimenzij in sklepov |
| Mehansko kolesarjenje | Ocenite vzdržljivost montaže |
| Izpostavljenost okolja | Ocenite določeno odpornost na okolje |
| Vizualni/prečni pregled | Preverite stanje sklepov |
Zahteve IEC 60947 je treba uporabiti v skladu z ustrezno kategorijo kontaktorjev ali stikalnih-naprav. Natančna preskusna napetost, trajanje, cikel vzdržljivosti in sprejemljive meje morajo izhajati iz veljavne specifikacije izdelka.
Pregled metaliziranih keramičnih spojev v proizvodnem obsegu
Metaliziranemu keramičnemu vmesniku je treba posvetiti večjo pozornost, če sklop vsebuje več materialov z različnim obnašanjem pri toplotnem raztezanju.
Praktično zaporedje{0}}nadzora kakovosti je:
Pregled risbe → preverjanje vhodnega materiala → pregled dimenzij keramike → pregled kovin-delov → priprava površine → nadzor postopka spajkanja → vizualni pregled → pregled dimenzij → električno testiranje → sprostitev serije.
To zaporedje ustvarja merljivo povezavo med procesnimi spremenljivkami in kakovostjo končnega-delu, ne da bi se zanašala na sprejemljivost-na podlagi videza.
Pogosto zastavljena vprašanja
Kakšen je standardni prag stopnje puščanja helija za vaša ohišja keramičnih relejev iz aluminijevega oksida EV?
Vsa serijsko proizvedena ohišja keramičnih relejev iz aluminijevega oksida EV vzdržujejo stopnjo puščanja helija strogo pod 1 × 10⁻⁹ Pa·m³/s, preizkušeno z detektorji puščanja masnega spektrometra z visokim vakuumom v skladu z ASTM E2741.
Ali lahko Xiamen Apollo prilagodi visokotemperaturna metalizirana keramična ohišja relejev v skladu z lastniškimi risbami 3D CAD?
ja Ponujamo celotno proizvodnjo po meri OEM/ODM, ki temelji na datotekah STEP/IGES strank, prilagajanje vzorcev metalizacije, čistosti keramike (95 % do 99,5 %) in sestave zlitin za trdo spajkanje, ki ustrezajo posebnim zahtevam glede električne izolacije.
Kakšen je tipičen dobavni rok za vzorce prototipov po meri in serijsko proizvodnjo?
Vzorci prototipov po meri s posebnimi metaliziranimi keramičnimi ovojnicami so izdelani, pregledani in poslani v 10 do 15 delovnih dneh, medtem ko množična proizvodnja običajno zahteva 10 do 15 delovnih dni, odvisno od količine naročila.
kontaktirajte nas
Pošljite najnovejšo risbo in ciljno letno količino, da začnete tehnični pregledKeramična ohišja releja EV HVDC, spajkani sklopi, vtisnjeni kovinski deli in komponente relejskih kontaktov.