

Stisnjena bakrena plošča za žigosanje je ravno oblikovana natančna komponenta, izdelana z brušenjem, upogibanjem in postopnim žigosanjem iz več kot ali enake 99,9 % čiste bakrene pločevine. Dimenzijska odstopanja, ki presegajo ±0,02 mm na teh delih, lahko povzročijo nestabilnost vezja ali nezadostno odvajanje toplote znotraj relejev, odklopnikov in visokonapetostnih sklopov EV. Materialne nečistoče iz recikliranega bakra bodo znižale skupno električno prevodnost in skrajšale življenjsko dobo komponente pod neprekinjeno ciklično obremenitvijo.
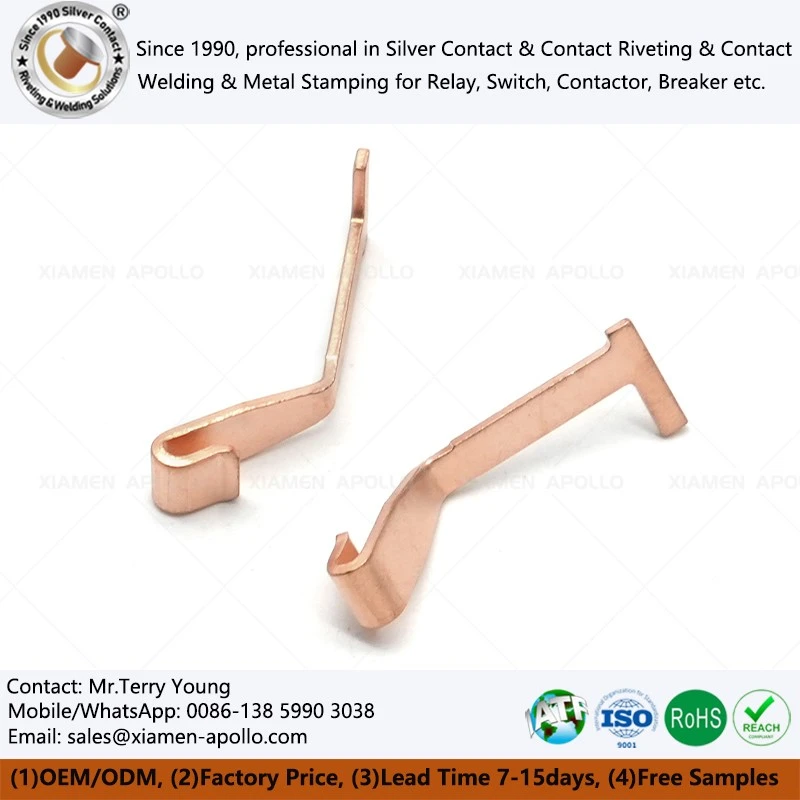
Meje uporabe žigosanja bakrenih delov v električnih in električnih segmentih
Kitajski kovinski del za vtiskovanje bakra služi kot osnovna prevodna strojna oprema in strojna oprema za prenos toplote v sektorjih avtomobilske industrije, potrošniške elektronike, nove energije in medicinske opreme. V električnih sklopih vozil se ti žigosani običajno uporabljajo kot visokotemperaturna tesnila in povezovalni členi vezja. Delovna toleranca je na mikronski ravni, saj lahko že manjše geometrijsko popačenje povzroči okvaro kratkega stika ali toplotno preobremenitev.
Znotraj nizkonapetostnih elektronskih naprav električni kovinski vtisnjeni deli za stikalne vtičnice tvorijo vzmetne kontakte in vtične strukture. Deli morajo ohraniti stabilno električno upornost po več kot 10.000 ciklih vklopa in izklopa brez trajne deformacije. Za strojno opremo za polnilni kup in baterijski sklop zagotavlja baker 1,6-krat višjo toplotno prevodnost kot aluminij, zaradi česar so tanke žigosane bakrene plošče prednostna rešitev za odvajanje toplote za neprekinjeno obremenjene napajalne module. Aplikacije medicinske strojne opreme zahtevajo površine brez robov in nič površinskih kontaminantov, da bi izpolnili stroge zahteve glede montaže in higiene.

Merila sprejemljivosti materiala, dimenzij in površine za kitajske kovinske dele za vtiskovanje bakra
Razpoložljiva osnovna zaloga za komponente z bakrenimi žigosanimi deli zajema čisti baker, medenino in bron brez kisika. Čisti baker ponuja vrhunsko duktilnost, primerno za postopke globokega vlečenja, medtem ko se medenina z višjo trdoto ujema s strukturnimi deli za fino rezanje. Stopnja prepustnosti kvalificiranih surovin ne sme ostati nižja od 98 % v celotnih proizvodnih serijah, kar ohranja z materialom povezane odpadke daleč pod 5 % povprečno stopnjo napak, opaženo v industriji žigosanja kovin.
Specifikacije prevleke veljajo za pokositrene in ponikljane različice. Debelina obloge mora ostati enakomerna po celotni površini dela. Izpostavljenost luknjam, mehurčki ali neenakomerno nanos neposredno zmanjša odpornost proti koroziji in električno kontinuiteto, zlasti pri na prostem nameščeni opremi za novo energijo.
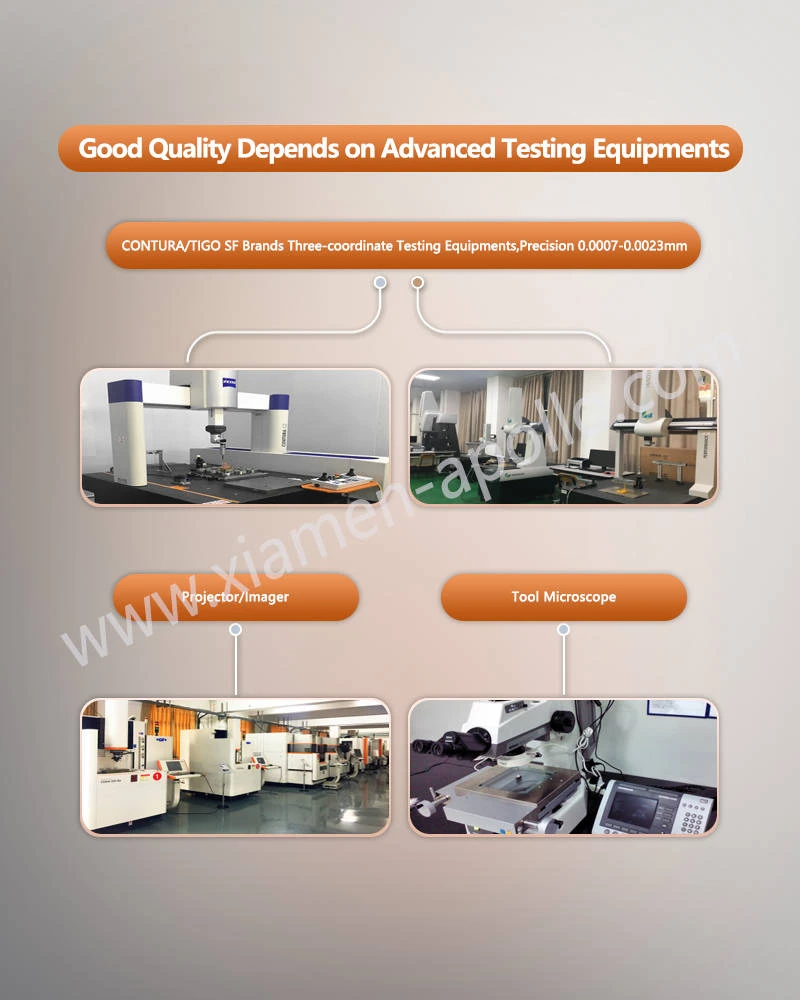
Pri vhodni kontroli se uporabljajo koordinatni merilni stroji. Splošni sprejemljivi prag dimenzij za visokonatančne povezovalne žigosane iz bakrene pločevine v množični proizvodnji je ±0,02 mm, kar zagotavlja pravilno prileganje delov med avtomatskim sestavljanjem.
Posvetujte se z našimi inženirji elektrotehnike še danes
Kontrole postopka žigosanja, ki odločajo o doslednosti serije električnega žigosanja kovin
Glavne poti oblikovanja električnih delov bakrenih vzmeti vključujejo fino brušenje, globoko vlečenje in rotacijsko raztezno oblikovanje. Postopki finega rezanja ustvarijo čiste lomljene površine brez robov za tanke elektronske konektorje. Globoko vlečeni žigosani izdelki lahko dosežejo relativno veliko globino oblikovanja za aplikacije, kot so ohišja elektromagnetov. Rotacijsko raztegljivo oblikovanje zahteva napredno interno zmogljivost kalupov in je pogosto potrebno za kompleksne profilne hladilne plošče, ki se uporabljajo v baterijskih sistemih.
Orodja za žigosanje neposredno urejajo ponovljivost Stamped Copper Terminal. Orodja za bakrene komponente zahtevajo natančnost obdelave znotraj ±0,01 mm. Površine matrice morajo ohraniti zadostno odpornost proti obrabi, da ohranijo stabilne dimenzije po najmanj 100.000 neprekinjenih udarcih vtiskovanja. Številni proizvajalci dostavijo dimenzionalno pravilne vzorce prototipov, vendar proizvajajo serije izven tolerance. Zanesljivi proizvodni obrati prilagajajo parametre matrice po poskusnih zagonih, da se geometrija prototipa in izhod v množični proizvodnji popolnoma ujemajo.
Ocenjevanje dobaviteljev in skupna tveganja pri nabavi
Skupna uspešnost proizvodnje 99 % in stopnja kvalifikacije serije 98 % predstavljata merljiva merila kakovosti za komponente z bakrenim žigom za električno opremo. Aktivni certifikacijski dokumenti IATF 16949 in ISO 9001 preverjajo upravljanje procesov za avtomobilsko in okoljsko skladnost. Delovni tokovi inšpekcijskih pregledov morajo zajemati vhodne preglede surovin, vzorčenje dimenzij med proizvodnjo in zapise popolnih inšpekcijskih pregledov končnih delov.
Znižanje stroškov je mogoče doseči z optimizacijo poti žigosanja za nižje stopnje odpadnega bakra za dele za žigosanje pločevine iz čistega bakra za električni rele. Na neprevodnih pomožnih delih je dovoljena zamenjava z navadno kovino z jeklom, prevlečenim z bakrom. Vse glavne komponente, ki prenašajo tok, še vedno potrebujejo surovino iz pristnega čistega bakra ali visokokakovostne medenine. Tri tipične napake pri pridobivanju vedno znova zvišujejo skupne stroške projekta: sprejemanje odločitev o nakupu izključno na podlagi cene na enoto, predpostavka, da zmogljivost prototipa zagotavlja kakovost serije, in podpisovanje pogodb s prodajalci, ki ne morejo vzdrževati velikega obsega dolgoročne proizvodnje. Revizije fizične lokacije lahko preverijo opremo delavnice, postopke preverjanja kakovosti in standarde upravljanja skladišča.
kontaktirajte nas
Oddajte svoje 2D ali 3D risbe zdaj, da dobite podrobne povratne informacije o dimenzijski izvedljivosti, vzorčno oceno časa in uradno ponudbo zaStisnjen bakreni list za žigosanje. Naša proizvodna ekipa lahko skupaj s končnimi prototipi priskrbi zapise o celotnem testiranju serije, da odpravi negotovost, preden stopijo v veljavo obsežna naročila delov.
