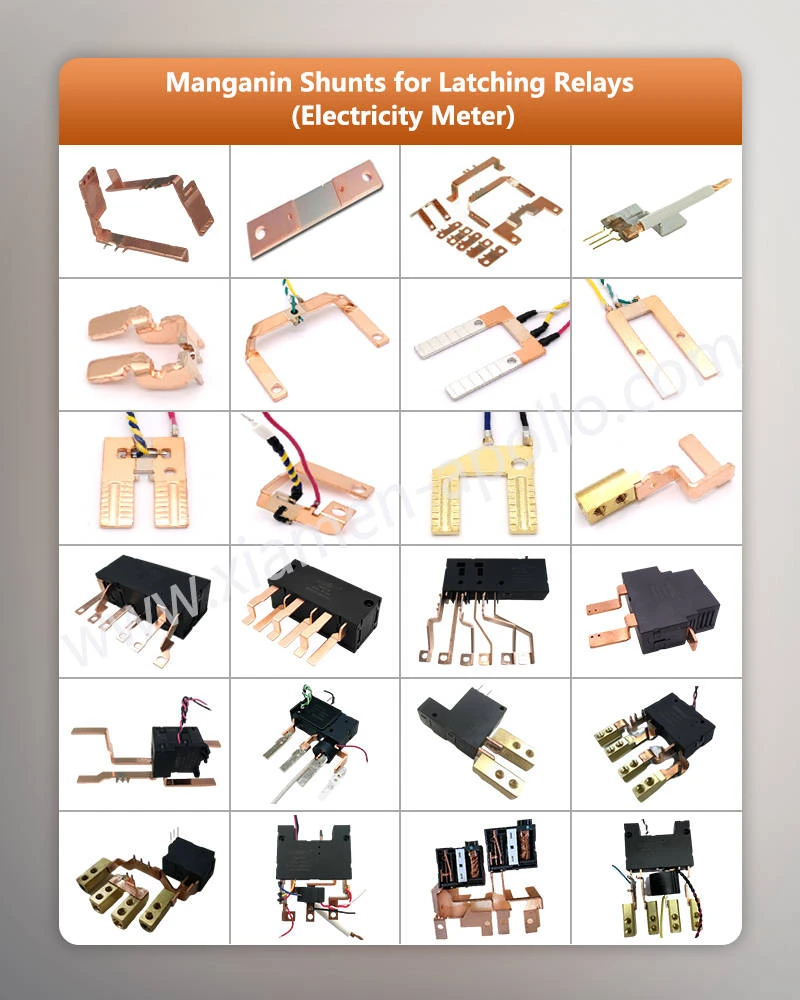
Manganinski šant EBW za elektronski merilnik pretvori visok tok v merljiv milivoltni signal po določeni nizko-uporni poti. Osnovna struktura združuje uporovni odsek manganina z bakrenimi tokovnimi sponkami, pri čemer sta dve različni kovini povezani z varjenjem z elektronskim žarkom pred natančnim žigosanjem. Nastali šant je mogoče oblikovati v skladu z določenimi zahtevami glede toka, upora, temperaturnega koeficienta,-padca napetosti in dimenzij.
Za elektronsko merjenje komponenta ni le kos-odporne kovine nizke vrednosti. Varilni prehod, geometrija manganina, upornost bakrenih sponk, lokacija-točke zaznavanja in toplotno obnašanje vplivajo na napetostni signal, dostavljen v merilno vezje merilnika.
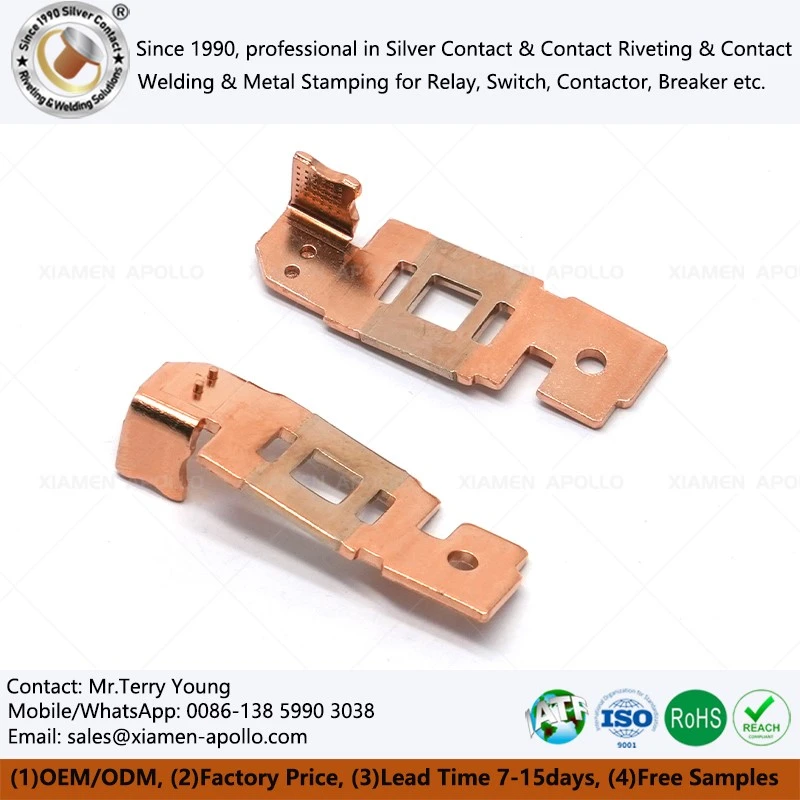
Baker-manganin EBW za manganov bakreni odporni šant: zakaj je spoj pomemben
Upornostni element in tokovni terminal imata različni vlogi
Manganin Shunt za merilnike energije uporablja različne materiale za izpolnjevanje različnih zahtev glede električnih funkcij. Manganin deluje kot uporovni element z nadzorovano vrednostjo upora, medtem ko baker zagotavlja tokovne poti z nizkim uporom in zunanje priključne sponke. Kritični inženirski izziv je v prehodnem območju med tema dvema materialoma.
| Lastnosti | Manganin | Baker |
|---|---|---|
| Osnovna funkcija | Uporovni element | Tokovni priključek |
| Relativna upornost | visoko | Nizka |
| Primarni namen oblikovanja | Ustvari definiran padec napetosti | Prenosni tok z minimalno izgubo |
| Toplotne lastnosti | Nizka značilnost TCR | Visoka električna in toplotna prevodnost |
| Oblikovanje vloge | Odporno območje | Sponke in tokovne poti |
| Skupna zahteva | Nadzorovan prehod | Nadzorovan prehod |
Popolnoma bakrena konstrukcija zagotavlja izjemno nizek upor in preprečuje kompaktno zasnovo zaznavalnega elementa. Konstrukcija s polnim manganinom povečuje upornost terminalov in ustvarjanje toplote. Iz tega razloga se hibridne strukture bakra in manganina izvajajo za praktične ranžirne izdelke.
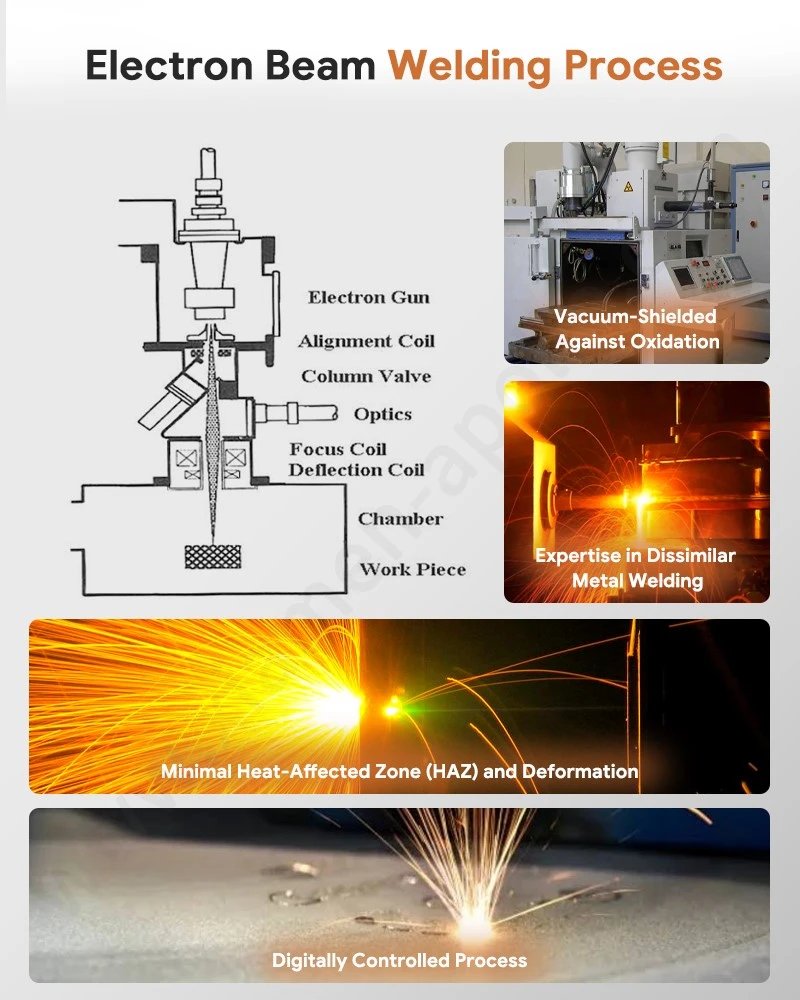
EBW lepljenje kompozitnega traku pred žigosanjem
Potek dela: bakreni trak + manganinski trak → poravnava robov → varjenje z elektronskim žarkom → varjeni kompozitni trak → žigosanje → pregled
Varjenje z elektronskim žarkom je končano pred postopki žigosanja. Ta postopek proizvaja neprekinjene kompozitne trakove iz bakra in manganina, ki se nato s postopnim žigosanjem predelajo v končne dele.
Razlike med EBW, spajkanjem in spajkanjem
Spajkalni in trdo spajkani spoji uvajajo dodatne polnilne materiale na vmesnike baker-manganin. EBW ustvari metalurško vez z neposrednim taljenjem osnovnih materialov.
| Skupna struktura | Vezivni medij | Ključne spremenljivke procesa | Temeljni inženirski vidiki |
|---|---|---|---|
| Spajkano | Spajkalna zlitina | Debelina spajke, stanje namočenosti | Dodatni električni in toplotni vmesniki |
| Spajkano | Dodatna kovina za trdo spajkanje | Porazdelitev polnila, temperatura varjenja | Polnilni sloj moti tokovne poti |
| EBW | Fuzija osnovnih materialov | Žarkovni tok, ostrenje, poravnava | Nadzorovana fuzija različnih kovin |
| Uporovni zvar | Lokalna fuzija, povzročena z elektrodami | Tok, tlak, čas zadrževanja | Dimenzija območja toplotnega vpliva |
Pri električnih števcih, ki se uporabljajo v elektronskih števcih, varjene cone štejejo kot funkcionalna električna območja namesto preprostih mehanskih priključnih točk.
Nadzor procesa EBW
Ključne spremenljivke varjenja z elektronskim žarkom vključujejo:
- Debelina bakrenih in manganinskih trakov
- Površinsko stanje surovin
- Natančnost poravnave robov traku
- Tok elektronskega žarka
- Pospeševalna napetost
- Položaj žariščne točke
- Hitrost varjenja
- Raven vakuuma
- Globina preboja zvara
- Geometrija fuzijskih con
Validacija parametrov se izvede za specifične kombinacije materialov in dimenzije trakov. Generičnih parametrov EBW ni mogoče uporabiti brez preverjanja.
Posvetujte se z našimi inženirji elektrotehnike še danes
Notranja integracija v primerjavi z zunanjo ločitvijo števcev energije: strukturni kompromisi
Načrtovalci števcev morajo uravnotežiti prostorsko konfiguracijo in toplotno disipacijo, ko se odločajo med notranjimi integriranimi šanti in zunanjimi delitvenimi nastavitvami.
Primerjava strukturne zmogljivosti
| Metrika vrednotenja | Notranji integrirani shunt | Zunanji razdeljeni šant sklop |
|---|---|---|
| Raven napetosti signala | Nizka napetost (6mV) | Visoka napetost (75mV) |
| Disipacija moči (300A) | 1,8 VA | 22,5 VA |
| Zmogljivost razreda natančnosti | Razred 0,5 / Razred 0,2 | Razred 1.0 / Razred 1.5 |
| Odpornost proti posegom | Visoka (notranja zaprta inkapsulacija) | Zmerno (zahteva varno napeljavo kablov) |
Pogosto zastavljena vprašanja o manganin shunt z merilnikom energije
Kakšna je tipična toleranca odpornosti, ki jo je mogoče doseči za množično proizvedene manganove in bakrene šantove EBW?
Naše proizvodne linije dosledno vzdržujejo tolerance odpornosti v območju od ± 1 % do ± 3 %, z visoko natančnimi stopnjami po meri, razvrščenimi do ± 0,5 %, odvisno od specifikacij naročnika in zahtev uporabe.
Kako varjenje z elektronskim žarkom prepreči odmik upora skozi čas?
Varjenje z elektronskim žarkom odpravlja vmesne polnilne spajke, kar ustvarja homogeno atomsko vez med zlitino manganina in bakrenimi terminali, ki je odporna na termomehansko utrujenost in oksidacijo pod stalnimi obremenitvami.
Kakšen je standardni dobavni rok vzorca in proizvodna zmogljivost za naročila OEM?
Standardni vzorci prototipov po meri so dostavljeni v 10 do 15 delovnih dneh, medtem ko naročila za množično proizvodnjo v polnem obsegu delujejo v standardnem roku dostave od 10 do 15 delovnih dni, ki ga podpira nadzor kakovosti IATF16949.
kontaktirajte nas
Izkoristite neposredne tovarniške proizvodne zmogljivosti, napredne linije za varjenje z elektronskim žarkom in strogo testiranje skladnosti z IEC za vašeEBW Manganin Shunt za elektronski merilnikuporablja v pametnih števcih naslednje generacije in infrastrukturi električnih vozil. Obrnite se na našo inženirsko ekipo še danes, da naložite svoje risbe CAD in v 24 urah prejmete celovit DFM in stroškovno optimizirano ponudbo.