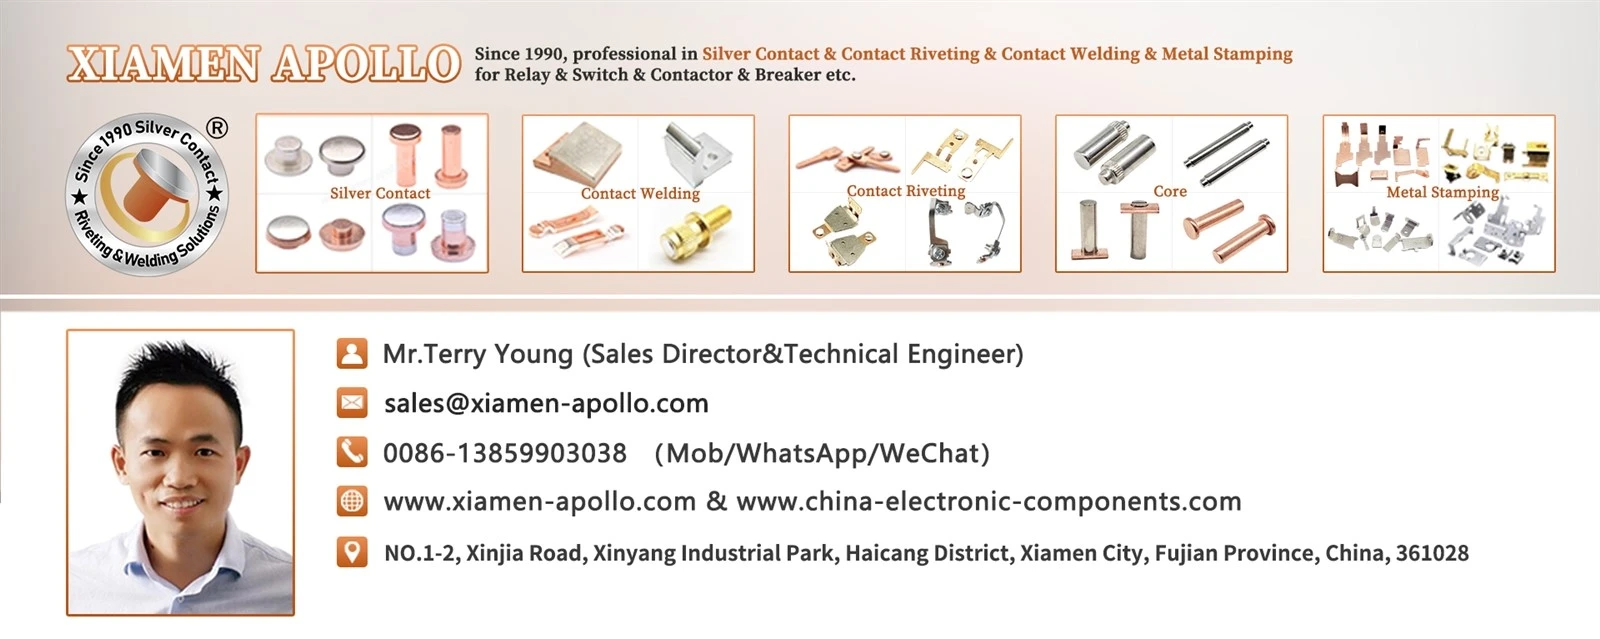
Kakovost žigosanja iz nerjavečega jekla je odvisna od ujemanja stopnje zlitine, stanja pločevine, zračnosti matrice, sile oblikovanja in mazanja z geometrijo komponente in delovnim okoljem. Pri nerjavnem jeklu 304 in 316 lahko nepravilna razdalja med orodjem ali čezmerno utrjevanje povzroči robove robov, dimenzijski zamik, raztrganje in razpoke. Nadzorovan proces bi moral preveriti certifikate o materialu, določiti parametre s preskusi na matricah in pregledati kritične dimenzije in stanje površine glede na risbo dela.
Izbira razreda nerjavečega jekla: 304 proti . 316
Uskladite kakovost nerjavečega jekla z delovnim okoljem
Izbira stopnje se mora začeti z izpostavljenostjo koroziji, kompleksnostjo oblikovanja, delovno temperaturo, zahtevano trdnostjo in skupnimi stroški komponent. Razred, ki se dobro obnese v notranjem električnem ohišju, je lahko neprimeren za okolja, bogata s kloridi, ali morska okolja.
| Izbirni dejavnik | Nerjaveče jeklo tipa 304 | Nerjaveče jeklo tipa 316 |
|---|---|---|
| Tipična sestava | Približno 18 % Cr, 8 % Ni | Približno 16–18 % Cr, 10–14 % Ni, 2–3 % Mo |
| Korozijsko obnašanje | Primerno za številna notranja in splošna industrijska okolja | Izboljšana odpornost na kloride in mnoga korozivna okolja |
| Možnost oblikovanja | Dobra duktilnost; je treba upoštevati utrjevanje pri delu | Dobra sposobnost oblikovanja; utrjevanje in trenje orodja še vedno zahtevata nadzor |
| Relativni stroški materiala | Običajno nižje od 316 | Običajno višje od 304 |
| Pogosti primeri izbire | Ohišja, nosilci, pokrovi, sponke in splošne žigosane komponente | Strojna oprema, povezana s pomorstvom, komponente za kemično obdelavo in deli, izpostavljeni kloridom |
Pred žigosanjem preverite trdoto, moč in duktilnost
Nerjaveče jeklo je dobavljeno v različnih debelinah in pogojih, njegovo obnašanje pri oblikovanju pa se lahko med serijami zelo razlikuje. Vhodni pregled mora preveriti razred materiala, debelino, površinsko obdelavo, trdoto, kjer je navedeno, in natezne lastnosti, kjer je zahtevano.
- Debelina pločevine:Izmerite vhodno debelino na reprezentativnih mestih in jo primerjajte z risbo in specifikacijo materiala.
- Trdota:Potrdite, da izmerjena vrednost ustreza dogovorjenim zahtevam za material ali temperaturo; pretirana trdota lahko poveča oblikovno silo in tveganje za razpoke.
- Natezne lastnosti:Preverite mejo tečenja, natezno trdnost in raztezek, ko je postopek oblikovanja občutljiv na vzmet ali lokalno raztezanje.
- Stanje površine:Prepoznajte praske, jamice, sledi valjanja in napake zaščitne folije, preden vstavite tuljavo ali surovec v matrico.
Za kritične dele zabeležite številko tuljave ali serije, da je mogoče dimenzionalne napake izslediti do originalne serije materiala.
Upoštevajte utrjevanje in vzmetenje pri žigosanju iz nerjavečega jekla 304
Avstenitna nerjavna jekla se med plastično deformacijo utrdijo. Ponavljajoče upogibanje ali močno vlečenje lahko poveča lokalno trdnost, hkrati pa zmanjša preostalo duktilnost, ki je na voljo za nadaljnje postopke oblikovanja.
Povratna vzmet vpliva tudi na kote prirobnic, ravnost in sestavljene mere. Nadomestilo mora temeljiti na izmerjenih preskusnih delih in ne na fiksnem dodatku, ki se uporablja za vsako geometrijo. Za ponavljajočo se proizvodnjo spremljajte spremembe vhodnega materiala, radij upogiba, zaporedje oblikovanja in obrabo orodja.
Oblikovanje matrice za vtiskovanje iz nerjavečega jekla: odmik, orodno jeklo in površinska obdelava
Vzpostavite zračnost matrice glede na debelino in vrsto operacije
Odmik matrice neposredno vpliva na rezalno silo, nastanek robov, kakovost robov in življenjsko dobo orodja. Predhodna razdalja približno 5 %–10 % debeline pločevine na stran se lahko uporabi kot izhodišče za nekatere običajne postopke rezanja, vendar to ni univerzalna nastavitev za nerjavno jeklo.
Pravilna vrednost je odvisna od kakovosti, debeline, nateznih lastnosti, geometrije rezanja, zahtevane kakovosti robov in podatkov o procesu dobavitelja orodja. Potrdite razdaljo s poskusnim žigosanjem in pregledom odsekov ali rezin.
| Die-design spremenljivka | Začetni inženirski premislek | Način preverjanja |
|---|---|---|
| Rezalna razdalja | Preizkusite približno 5–10 % debeline pločevine na stran, kjer je primerno | Izmerite višino rezila, profil roba in kakovost reza |
| Poravnava luknjača in matrice | Zmanjšajte ekscentrično obremenitev in neenakomerno razdaljo | Preverite poravnavo in preglejte vzorce obrabe |
| Stanje udarnega roba | Ohranite primerno vrhunsko ostrino | Preglejte odkrušenje robov, obrabo in rast robov |
| Polmer oblikovanja | Uskladite duktilnost materiala in zahtevano geometrijo | Preglejte razpoke, redčenje in vzmetenje |
| Končna obdelava površine | Zmanjšajte trenje in pobiranje materiala | Preverite strjevanje, praske in preneseno kovino |
Številka razdalje je začetni razpon in ne zajamčena proizvodna specifikacija. Za zahtevne dele določite odobreno vrednost v procesni dokumentaciji po testiranju.
Izberite orodno jeklo, odporno na obrabo, in primerno površinsko obdelavo
Progresivne matrice in sestavljene matrice, ki se uporabljajo za vtiskovanje iz nerjavečega jekla, morajo vzdržati ponavljajoče se obremenitve, trenje in abrazivno obrabo. Pri izbiri orodnega jekla je treba upoštevati obseg proizvodnje, rezalno geometrijo, udarno obremenitev in zahteve glede vzdrževanja.
Odvisno od uporabe lahko primerna orodna jekla vključujejo jeklo za hladno obdelavo tipa D2 ali druge vrste, ki jih izbere inženir orodij. Površinske obdelave, kot je nitriranje ali trdo kromiranje, se lahko upoštevajo, če so združljive z materialom orodja, geometrijo in pogoji delovanja.
Tretma ne sme biti izbran samo na podlagi trdote. Ocenite adhezijo premaza, površinsko obdelavo, dimenzijske učinke, odpornost proti drgnjenju in zahteve glede vzdrževanja. Slabo izbrana prevleka ali poškodovana površina lahko pospeši pobiranje nerjavnega jekla in pusti sledi na vtisnjenih delih.
Uporabite progresivno žigosanje za kompleksno geometrijo
Kompleksne komponente iz nerjavečega jekla lahko zahtevajo več postaj za prebadanje, zarezovanje, krivljenje, vtiskovanje, oblikovanje in končno rezanje. Progresivno žigosanje lahko izboljša ponovljivost in proizvodno zmogljivost, če so postavitev traku, zaporedje postaj in prenos delov pravilno zasnovani.
- Piercing in blanking:Ločite operacije rezanja od strogega oblikovanja, kjer to omogoča zasnova.
- Upogibanje:Kontrolirajte polmer upogiba in usmeritev glede na smer valjanja materiala, kjer je ustrezno.
- Risanje in embosiranje:Spremljajte lokalno redčenje, pretok materiala in gubanje.
- Končna velikost:Uporabite namensko postajo za določanje velikosti ali ponovni vložek, kadar nadzora dimenzij ni mogoče doseči dosledno na prejšnjih postajah.
Prenesite list s specifikacijami kontaktnega materiala
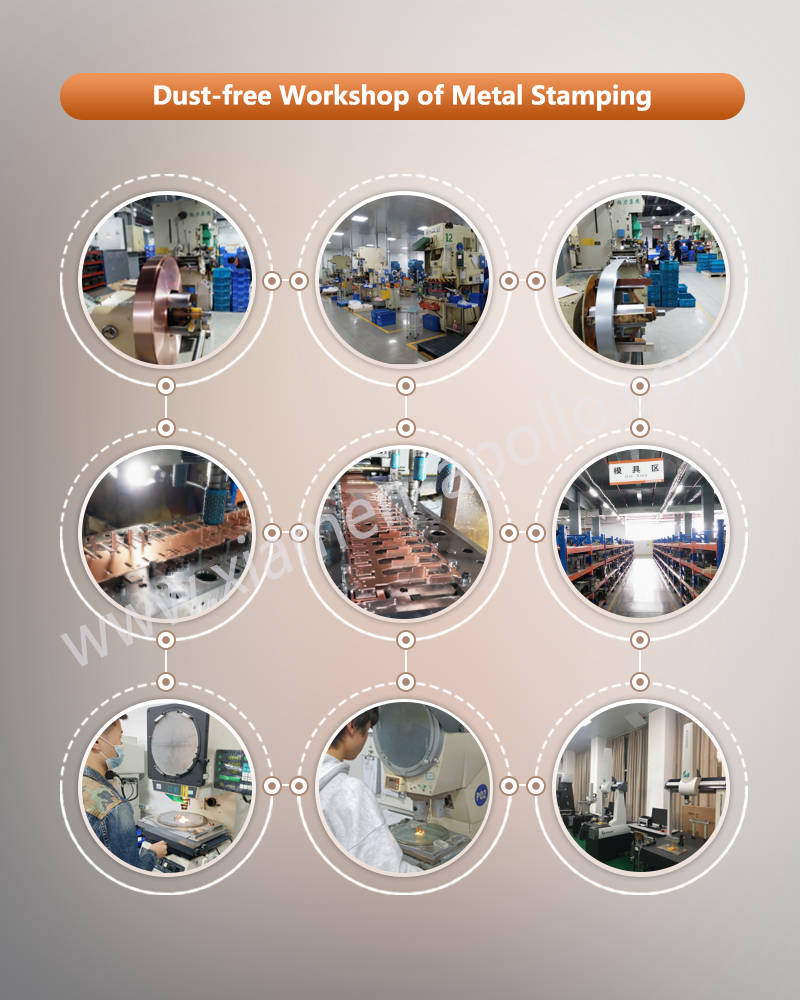
Parametri žigosanja iz nerjavečega jekla: hitrost, sila in mazanje
Nastavite hitrost žigosanja glede na material in pogoje matrice
Za vsako komponento 304 ali 316 ni enotne hitrosti žigosanja. Pravilna delovna hitrost je odvisna od debeline pločevine, geometrije delov, togosti matrice, vrste stiskalnice, mazanja in časa, ki je na voljo za pretok materiala.
Prekomerna hitrost lahko poveča nastajanje toplote, vibracije, razgradnjo maziva in resnost pobiranja materiala. Nepotrebno nizka hitrost lahko vpliva tudi na prepustnost in lahko spremeni obnašanje nekaterih operacij oblikovanja. Vzpostavite potrjeno delovno okno med preskusi matrice.
Med zagonom zabeležite hitrost stiskanja, pomik, debelino materiala, metodo mazanja in opaženo stopnjo napak. Povečajte hitrost v nadzorovanih korakih, medtem ko spremljate višino rezov, razpoke, variacije dimenzij, zareze na površini in neobičajni hrup ali vibracije.
Določite silo stiskanja z inženirskimi izračuni in preskusi matrice
Nezadostna sila lahko povzroči nepopolno oblikovanje ali neskladno višino elementa. Prekomerna sila lahko preobremeni stiskalnico ali orodje, pospeši obrabo in poškoduje obdelovanec.
Za rezanje je ocena rezalne sile prvega reda:
Rezalna sila ≈ skupni rezalni obseg × debelina pločevine × strižna trdnost materiala
Rezultat je treba prilagoditi dejanski konfiguraciji orodja in pogojem delovanja. Pri izbiri stiskalnice je treba upoštevati tudi profil sile med gibom, razpoložljivo energijo, obremenitev izven središča, silo odstranjevanja ter nosilnost matrice in stiskalnice.
Za risanje in zapleteno preoblikovanje samo slepa enačba ne zadošča. Za določitev zahtevane sile in delovnega okna uporabite izračune, specifične za proces, podatke o materialu in fizične preizkuse.
Nadzirajte mazanje za zmanjšanje raztrganin in površinskih poškodb
Nerjaveče jeklo se lahko oprime orodja pod visokim kontaktnim pritiskom, zlasti med drsenjem in vlečenjem. To pobiranje materiala, ki se običajno imenuje razjedanje, lahko povzroči praske, grobe površine, spremembe dimenzij in prezgodnjo obrabo orodja.
| Upoštevanje mazanja | Cilj procesa | Metoda nadzora |
|---|---|---|
| Vrsta maziva | Podprite rezanje, krivljenje ali risanje, ne da bi poškodovali del | Izberite za delovanje, material in nadaljnji postopek čiščenja |
| Količina nanosa | Ohranite dosleden mazalni film | Kontrolni nanos z razpršilom, valjčkom ali odmerjenim nanosom |
| Distribucija maziva | Preprečite suh stik in lokalno kopičenje | Preglejte težko dostopna območja oblikovanja |
| Odstranjevanje ostankov | Izogibajte se kontaminaciji varjenja, premaza ali sestavljanja | Potrdite postopek čiščenja glede na nadaljnje zahteve |
| Čistost orodja | Zmanjšajte pobiranje kovine in prenesene praske | Določite intervale pregledov in čiščenja |
Za komponente, ki bodo zvarjene, prevlečene, spojene ali sestavljene v električno opremo, potrdite združljivost maziva z nadaljnjim postopkom. Mejne vrednosti ostankov je treba določiti, če lahko kontaminacija vpliva na oprijem, kontaktne vmesnike ali kakovost premaza.
Razlikujte napake pri rezanju od napak pri oblikovanju
Različni mehanizmi napak zahtevajo različne korektivne ukrepe. Povečanje sile pritiska ne bo odpravilo vseh napak, pretirana sila pa lahko težavo še poslabša.
| Napaka | Verjetni vzroki | Korektivni pregledi |
|---|---|---|
| Prekomerne brazde | Obrabljeni rezalni robovi, neustrezna razdalja, neporavnanost | Preglejte robove luknjača, zračnost in poravnavo matrice |
| Pokanje robov | Prekomerna deformacija, neustrezen radij krivine, variacija materiala | Preglejte stanje materiala, polmer oblikovanja in zaporedje oblikovanja |
| Zbadanje ali zabijanje | Pobiranje orodja, neustrezno mazanje, poškodovana površina | Očistite in preglejte orodje; pregled pokritosti maziv |
| Springback | Variacija trdnosti materiala, geometrija, zaporedje oblikovanja | Izmerite lastnosti materiala in prilagodite kompenzacijo oblikovanja |
| Gubanje | Nenadzorovan tok materiala ali neprimerni pogoji slepega držala | Preglejte prazno geometrijo, zadrževanje in pogoje risanja |
| Dimenzijski premik | Obraba orodja, nihanje podajanja, nihanje materiala, nestabilnost stiskanja | Analizirajte dimenzijske trende po seriji in postaji |
Kontrola kakovosti žigosanja iz nerjavečega jekla: mere, površine in sledljivost
Določite kritične dimenzije kakovosti pred proizvodnjo
Dimenzijski pregled mora temeljiti na tolerancah risbe in funkcionalnih zahtevah, ne pa na splošni trditvi o natančnosti. Identificirajte funkcije, ki so kritične do kakovosti (CTQ), kot so položaj luknje, višina prirobnice, upogibni kot, ravnost in vmesniki za montažo.
Za vsako funkcijo uporabite ustrezne merilne instrumente:
- Čeljusti in mikrometri za dostopne linearne mere in debelino.
- Merila za zatiče ali namenska merila za dimenzije lukenj in rež.
- Optični merilni sistemi ali koordinatni merilni stroji (CMM) za kompleksne profile in položajne odnose.
- Namenska vpenjala za ponovljiva preverjanja oblikovane geometrije in prileganja sklopa.
Za dele z nizko toleranco ocenite zmogljivost in ponovljivost merilnega sistema, preden se zanesete na podatke o pregledu. Če se dimenzija sistematično premika, ocenite obrabo orodja, poravnavo podajanja, debelino materiala in stabilnost stiskanja, preden spremenite nominalno geometrijo orodja.
Preglejte višino rezila, razpoke in površinsko obdelavo
Merila sprejemljivosti površine bi morala določati dovoljeno raven prask, udrtin, robov, razbarvanja in drugih vidnih napak. Ta merila morajo odražati funkcijo dela, položaj namestitve in kasnejšo obdelavo.
Deli, namenjeni električnim sklopom, lahko zahtevajo posebno pozornost na stanje robov, smer rezov, čistočo in stik s sosednjimi komponentami. Kjer lahko ostri robovi poškodujejo izolacijo ali povzročijo tveganje pri montaži, določite merljivo mejo bruhanja in metodo pregleda.
Z vizualnim pregledom je mogoče prepoznati številne površinske napake, vendar domnevne razpoke lahko zahtevajo povečavo ali ustrezno metodo nedestruktivnega testiranja. Izberite metodo glede na debelino materiala, vrsto napake in sprejemljivi standard.
Preverite mehanske lastnosti in sledljivost materiala
Za dele, ki so povezani z varnostjo ali funkcijami in so kritični, morajo zapisi o inšpekcijskih pregledih povezati dokončane komponente z vhodno serijo materiala in odobreno revizijo postopka.
- Ohranjajte potrdila o materialih in zapise o vhodnih inšpekcijskih pregledih, kjer to zahtevajo specifikacije nakupa.
- Beležite vzdrževanje orodja, nastavitve stiskalnice in spremembe postopka.
- Uporabite pregled prvega izdelka, da preverite novo orodje ali inženirske spremembe.
- Določite pogostost vzorčenja in reakcijske načrte za kritične dimenzije.
- Uporabite identifikacijo serije in nadzor neskladnih izdelkov, da preprečite nenamerno sprostitev.
ISO 9001 in IATF 16949 sta standarda sistema vodenja kakovosti, ki ne zagotavljata, da vsak del ustreza določeni dimenzijski ali mehanski zahtevi. Potrdite obseg certificiranja in zahteve, specifične za stranko, preden podate trditve o skladnosti.
Uporabite ustrezne standarde, ne da bi zamenjali njihov obseg
Standarde je treba izbrati glede na dejanski izdelek, material in specifikacijo kupca. ASTM A240/A240M se običajno uporablja za plošče, pločevine in trakove iz nerjavečega jekla iz kroma in krom-niklja za tlačne posode in splošne aplikacije; morata biti potrjeni veljavna izdaja in oblika izdelka. Za določeno kakovost, debelino in mehanske lastnosti lahko veljajo drugi materiali in preskusni standardi.
| Zahteva | Referenca ali metoda | Opomba o aplikaciji |
|---|---|---|
| Specifikacija pločevine iz nerjavečega jekla | ASTM A240/A240M, kjer je primerno | Potrdite oceno, obliko izdelka in izdajo |
| Upravljanje kakovosti | ISO 9001 | Preverite obseg certificirane organizacije |
| Upravljanje kakovosti avtomobilov | IATF 16949, kjer je primerno | Potrdite uporabnost za mesto dobave in zahteve strank |
| Kemijske omejitve | RoHS in REACH, kjer je primerno | Preverite ustrezno kategorijo izdelka in zahteve glede izjave |
| Testiranje korozije | ASTM B117, kjer je navedeno | Izpostavljenost razpršilu soli ne predvideva samodejno življenjske dobe |
| Sprejem dimenzij | Risba za stranko in načrt pregleda | Določite toleranco, vzorčenje in merilno metodo |
Ne uporabljajte ASTM B117 samodejno za vsak vtisnjen del iz nerjavečega jekla. Testiranje s slanim razpršilom je treba določiti le, če je pomembno za izdelek, stanje površine, premaz ali načrt validacije stranke.
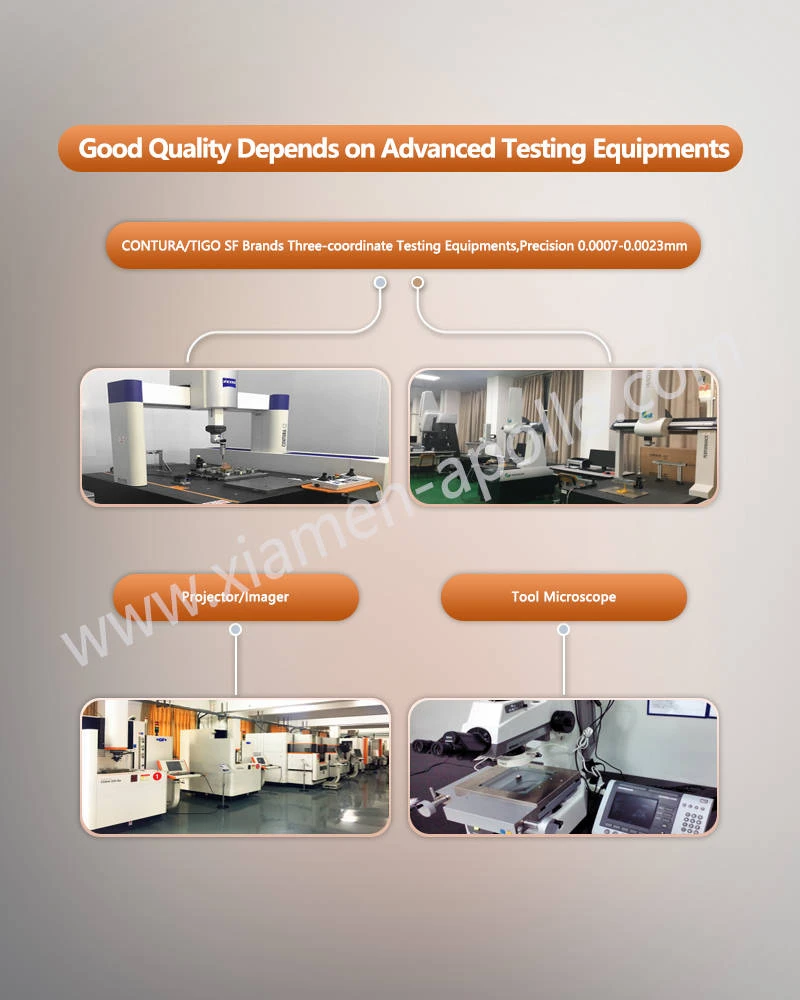
Varnost in vzdrževanje opreme v tovarni za žigosanje iz nerjavečega jekla
Nadzorujte nevarnosti stiskalnice in matrice med proizvodnjo
Mehanske in hidravlične stiskalnice predstavljajo nevarnost stiskanja, zmečkanin in izvrženja. Varnostne kontrole morajo temeljiti na dokumentirani oceni tveganja, veljavnih predpisih in posebni konfiguraciji stiskalnice in matrice.
- Usposobite operaterje za odobrene postopke nastavitve, hranjenja in zaustavitve.
- Uporabite primerno zaščito, zapore in naprave za zaznavanje prisotnosti, kjer to zahtevata ocena tveganja in zasnova stroja.
- Nosite osebno zaščitno opremo, primerno za delo, vključno z zaščito za oči in ustreznimi rokavicami, kjer je varno za delo.
- Za ravnanje z ostrimi surovci in končnimi deli uporabljajte odobrena orodja.
- Nikoli ne segajte v območje matrice, medtem ko stroj kroži.
Rokavic ne smete uporabljati v bližini izpostavljene vrteče se ali premikajoče se opreme, če povzročajo nevarnost zapleta. Osebna zaščitna oprema ne nadomešča varovanja, zaklepanja ali varnih delovnih postopkov.
Izolirajte energijo pred prilagajanjem ali vzdrževanjem
Operaterji ne smejo nastavljati, čistiti ali popravljati orodja, medtem ko stiskalnica deluje ali se lahko nepričakovano premika. Pred vzdrževanjem uporabite postopek energetske izolacije na mestu, vključno z zaporo/oznako, kjer je to potrebno, in preverite, ali je shranjena mehanska, hidravlična, pnevmatska in električna energija nadzorovana.
Redno vzdrževanje mora zajemati zavorne stiskalnice in vodila, pritrdilne elemente matrice, mazalne sisteme, senzorje, varovala in funkcije zaustavitve v sili, kot je primerno. Zabeležite nenormalne vibracije, hrup, temperaturo in ponavljajoče se napake, tako da je mogoče načrtovati vzdrževanje, preden povzročijo varnostni incident ali prekinitev proizvodnje.
Posvetujte se z našimi inženirji elektrotehnike še danes
Kontrolni seznam pripravljenosti za proizvodnjo za žigosanje iz nerjavečega jekla po meri
Pred odobritvijo novega dela ali prehodom v množično proizvodnjo potrdite naslednje elemente:
- Material:Razred, debelina, temperatura, certifikat in sledljivost serije ustrezajo odobreni specifikaciji.
- Orodje:Preverjeni so odmik matrice, poravnava, vrhunsko stanje, radiji oblikovanja in površinska obdelava.
- Postopek:Hitrost stiskanja, sila, podajalni korak in uporaba maziva so bili ugotovljeni z dokumentiranimi poskusi.
- Kakovost:Določene so dimenzije CTQ, meje bruhov, merila sprejemljivosti površine, frekvenca vzorčenja in reakcijski načrti.
- Validacija:Sprejemajo se rezultati prvega izdelka in vsi zahtevani mehanski, korozijski ali nadaljnji procesni preskusi.
- Nadzor proizvodnje:Zagotovljeno je vzdrževanje orodij, usposabljanje operaterjev, ravnanje z neskladnimi izdelki in nadzor revizij.
Učinkovitost vtiskovanja iz nerjavečega jekla je določena z medsebojnim delovanjem lastnosti materiala, zasnove matrice, nastavitev stiskalnice, mazanja, pregleda in varnosti operaterja. Obravnavanje teh dejavnikov kot enega nadzorovanega proizvodnega sistema pomaga zmanjšati odpadke, stabilizirati dimenzije in vzdrževati ponovljive rezultate v proizvodnih serijah.
Pogosto zastavljena vprašanja
1. Kako naj se izbere zračnost matrice za žigosanje iz nerjavečega jekla 304?
Za določene postopke izrezovanja se lahko upošteva predhodna razdalja približno 5–10 % debeline pločevine na stran. Odobreno vrednost je treba določiti s preskusi matrice in preveriti z rezultati glede višine robov, kakovosti robov, debeline materiala in življenjske dobe orodja.
2. Katere informacije so potrebne za zahtevo za ponudbo za žigosanje iz nerjavečega jekla po meri?
Navedite 2D-risbo ali 3D-datoteko CAD, kakovost nerjavečega jekla, debelino pločevine, letno ali serijsko količino, dimenzijska toleranca, površinske zahteve in vse ustrezne zahteve glede skladnosti ali inšpekcije. Te podrobnosti tovarni omogočajo pregled orodja, izvedljivosti postopka in stroškov proizvodnje.
3. Kako lahko kupci preverijo sledljivost materiala in skladnost s sistemom kakovosti?
Zahtevajte veljavno potrdilo o materialu, identifikacijo serije, inšpekcijske zapise in dokazila o ustreznem certifikatu sistema kakovosti. Potrdite, da certifikat zajema dejansko mesto proizvodnje in da dogovorjeni načrt inšpekcijskega pregleda obravnava kritične dimenzije dela in merila sprejemljivosti.
kontaktirajte nas
Potrebujete rešitev, pripravljeno za proizvodnjo, za vaš naslednjižigosanje iz nerjavečega jeklaprojekt? Predložite svoje risbe in zahteve glede materialov zdaj za pregled orodij in postopkov na tovarniški ravni, ki zajema izvedljivost, nadzor kakovosti in načrtovanje proizvodnje.