Medeninaste plošče H62, H65 in H68 se razlikujejo po vsebnosti bakra, obnašanju pri oblikovanju, trdnosti in stroških materiala, kar neposredno vpliva na izkoristek žigosanja, pokanje pri upogibanju in dimenzijsko skladnost sponk električnega stikala. Za kovinsko žigosanje medeninastega dela električnega stikala za splošne namene je H62 stroškovno naravnano izhodišče; H65 ustreza uravnoteženim zahtevam glede trdnosti in oblikovanja, medtem ko sta H68 ali H70 na splošno primernejša za globoko vlečenje in kompleksne dele z več prirobnicami. Končna izbira mora upoštevati temperament pločevine, geometrijo delov, deformacijo oblikovanja, delovno okolje in specifikacijo ustreznega materiala.
Izbira razreda medenine: sestava, sposobnost oblikovanja in cena
Medenina je zlitina bakra in cinka. V običajnih kitajskih oznakah stopnje, kot je H62, številka označuje nazivno vsebnost bakra v odstotkih; ne določa neodvisno lastnosti materiala, mehanskih lastnosti ali meje oblikovanja. Dejansko naročilo se mora sklicevati na veljavni standard, obliko izdelka, kemično sestavo in zahteve glede mehanskih lastnosti.
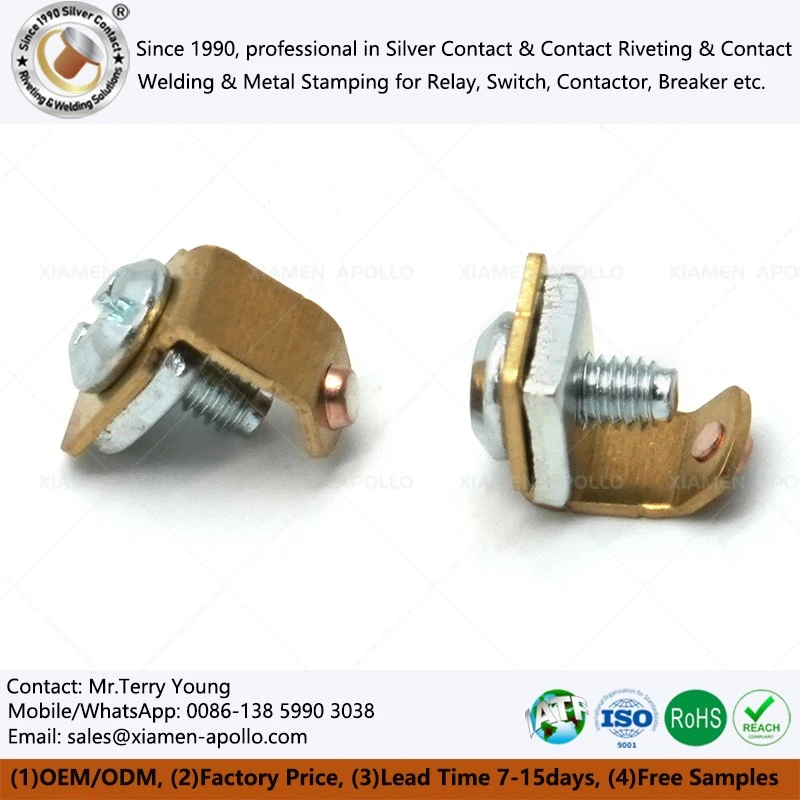
Za žigosanje medeninastih dodatkov za stikalne sponke cilj ni le nakup najvišjega razreda bakra. Material mora oblikovati zahtevano končno geometrijo brez cepitev, ohraniti zadostno togost po oblikovanju ter izpolnjevati električne in okoljske zahteve.
H62 medenina: nadzor stroškov za splošne žigosane komponente
Medenina H62 vsebuje približno 62 % bakra, večino preostanka pa predstavlja cink. Običajno se uporablja za podložke, montažne plošče, identifikacijske ploščice, nezapletene končne strukture in žigosane komponente za splošno uporabo.
- Identifikacija materiala:H62; ASTM C28000 je pogosto navedena sorodna oznaka, vendar je treba enakovrednost preveriti glede na veljavne mejne vrednosti kemijske sestave.
- Obdelava:Rezanje, prebijanje, plitvo oblikovanje in zmerno upogibanje, glede na temperaturo in geometrijo orodja.
- Meja izbora:Globoko vlečenje in krivine z majhnim radijem zahtevajo poskuse oblikovanja in ne predpostavk, ki temeljijo samo na stopnji.
- Električna uporaba:Primerno le, če izmerjena prevodnost in konstrukcija kontaktnega sistema ustrezata zahtevam uporabe.
Za medeninasto sponko H62 CuZn37 s srebrnim kontaktom za stikalno vtičnico preverite, ali je srebrni kontakt zakovičen, zvarjen ali kako drugače spojen. Prevodnost medenine v razsutem stanju sama po sebi ne določa kontaktnega upora končnega sklopa.
Medenina H65: uravnotežena trdnost in sposobnost oblikovanja
H65 vsebuje približno 65 % bakra. Je praktičen kandidat, ko del potrebuje kombinacijo preoblikovljivosti, trdnosti in dimenzijske stabilnosti brez dodatnih materialnih stroškov višjega razreda bakra.
Tipični deli vključujejo majhno strojno opremo, oblikovane oklepaje, priključne podpore in komponente z zmernimi upogibi ali plitkim potegom. Vzmetno obnašanje je odvisno od dostavljenega stanja, debeline pločevine, zrnate strukture in smeri oblikovanja; Samo H65 ne zagotavlja določene sile vzmeti ali življenjske dobe ob utrujenosti.
Za medeninasto žigosanje dodatkov stikalnih sponk preverite material glede na dejanski radij upogiba, stanje robov, zahtevano zadrževalno silo in proizvodni cikel.
Medenina H68 in H70: globoko vlečenje in kompleksno oblikovanje
H68 in H70 na splošno zagotavljata večjo vsebnost bakra in dobro duktilnost v ustreznih žarjenih pogojih. So kandidati za tankostensko risbo, več prirobnic in bolj zapleteno oblikovane geometrije.
- Uporabite žarjen ali drugače primeren material za risanje, kadar je potrebna znatna plastična deformacija.
- Ocenite mejo preoblikovanja z uporabo dejanske debeline, polmera luknjanja, zračnosti matrice, mazanja in sile držala surovca.
- Preglejte, ali se po oblikovanju tanjšajo, ušesajo, razcepijo robovi in vrnejo.
- Preverite navedeni razred in temperaturo s certifikati materiala in vhodnim pregledom.
H68 in H70 nista zamenljiva pri vseh nabavnih specifikacijah. Veljavni standard, omejitve sestave in dostavljene mehanske lastnosti je treba preveriti pred zamenjavo enega z drugim.
Primerjava razredov za kontaktne dele električnih stikalnih vtičnic
| Razred medenine | Približna vsebnost bakra | Tipičen izbor | Glavna pozornost |
|---|---|---|---|
| H62 | 62% | Splošni žigosani deli, podložke in preprosti terminali | Stroški in zmerne zahteve za oblikovanje |
| H65 | 65% | Nosilci, majhno okovje in srednje oblikovani deli | Ravnovesje moči in oblikovanja |
| H68 | 68% | Globoko vlečenje in kompleksno oblikovane komponente | Duktilnost v določenem stanju |
| H70 | 70% | Risalni in tankostenski deli | Potrdite razpoložljivost in specifikacijo razreda |
| H96 | 96% | Aplikacije z visoko vsebnostjo bakra, ki zahtevajo oceno prevodnosti in oblikovanja | Ni neposredni mehanski nadomestek za navadno medenino za kartuše |
| HPb59-1 | Približno 59 % bakra, vsebuje svinec | Predvsem aplikacije za prosto strojno obdelavo | Glavna vsebina, oblika izdelka in regulativne omejitve |
Inženirska odločitev:Začnite s H62 za nezapletene dele, ocenite H65, ko del potrebuje boljše razmerje med trdnostjo in sposobnostjo oblikovanja, in upoštevajte H68/H70, ko geometrija zahteva večjo zmogljivost vlečenja. Odobrite zamenjave šele po validaciji materialnega standarda in postopka.
Izbira kaljenja medeninaste pločevine: O60, H02, H04 in H06
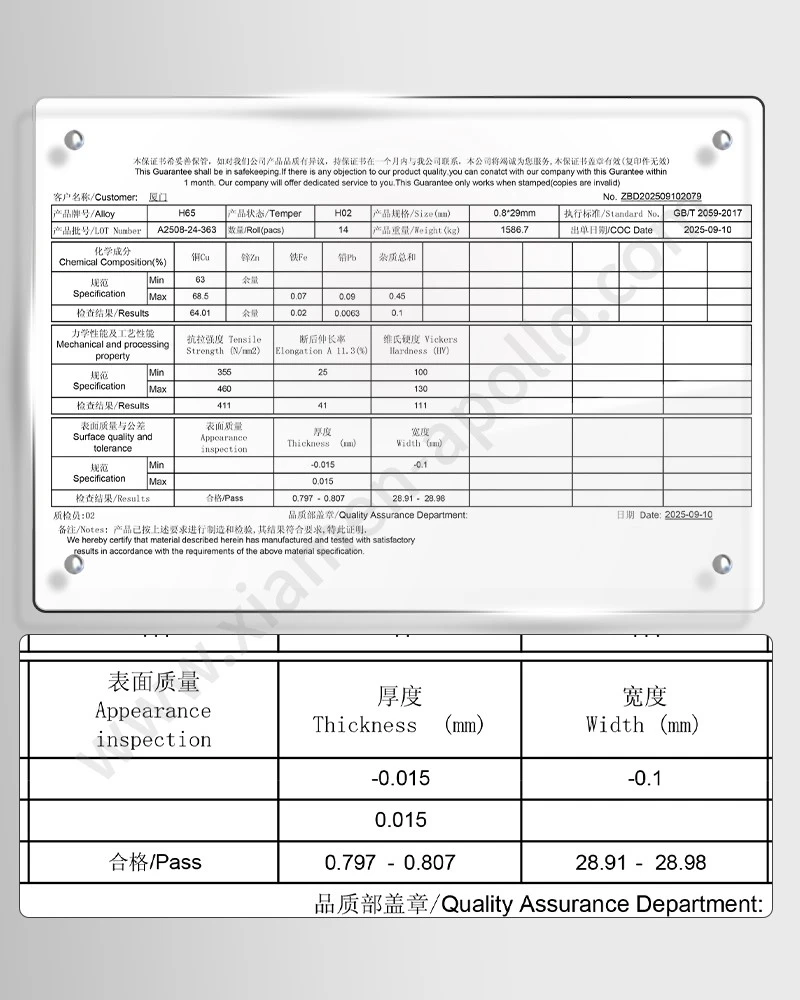
Temperatura določa, kako se pločevina obnaša med oblikovanjem. Dve pločevini z enakim nazivnim razredom medenine imata lahko bistveno različno mejo tečenja, raztezek, tveganje vzmetenja in upogibanja zaradi razlik v zgodovini hladnega zmanjševanja in žarjenja.
Kitajske standarde izdelkov iz medenine in temper terminologijo je treba skrbno preveriti. GB/T 2040-2017 določa zahteve za izdelke iz pločevine in trakov iz bakra in bakrovih zlitin; natančno oznako temperature in njeno ujemanje s podedovano terminologijo je treba potrditi glede na veljavni standard izdelka in potrdilo dobavitelja. Za O60, H02, H04 in H06 ne bi smeli domnevati, da so univerzalno zamenljivi z vsako kitajsko podedovano oznako.
O60 / žarjeno stanje: za globoko vlečenje in velike upogibe
Žarjeno stanje je na splošno prednostno, kadar del zahteva velik raztezek, globoko vlečenje ali znatno upogibno deformacijo.
- Ustrezni kandidati vključujejo vlečena ohišja priključkov, oblikovane skodelice in dele z več stopnjami deformacije.
- Povratni upogib za 180 stopinj je lahko izvedljiv, vendar je najmanjši notranji radij odvisen od debeline, smeri zrn, kakovosti robov in dejanskih lastnosti materiala.
- Preveč mehka surovina lahko poveča deformacijo rokovanja in variacijo vzmeti po zapletenem oblikovanju.
Preskus upogiba na materialu, ki je reprezentativen za proizvodnjo, je bolj zanesljiv kot določitev kota upogiba brez notranjega polmera ali merila sprejemljivosti.
H02 / poltrdo stanje: za zmerno upogibanje in nosilce
Poltrdi material lahko zagotovi praktično ravnovesje med sposobnostjo oblikovanja in ohranjeno togostjo za sponke, majhna ohišja in komponente, ki vključujejo približno 90-stopinjske upogibe.
Za proizvodnjo kontaktnega dela vtičnice električnega stikala potrdite:
- Debelina pločevine in toleranca debeline.
- Polmer upogiba glede na debelino.
- Usmerjenost robov in kakovost robov.
- Vzmetno nazaj po raztovarjanju.
- Končni položaj terminala in zahteve glede kontaktne sile.
Ustreznost H02 je odvisna od veljavnega standarda in certificiranih mehanskih lastnosti, ne samo od kode za temperaturo.
H04 / Trdo stanje: za ploščate prebijalne in zadrževalne dele
Trša pločevina je lahko primerna za ravne luknjane plošče, zadrževalne podložke in dele, pri katerih ima moč ali togost prednost pred obsežnim oblikovanjem.
Tesni zavoji in globoki vleki povečajo tveganje za razpoke na robovih in zlome. Če je za končno mehansko funkcijo potreben trd učinek, razmislite o tem, ali je oblikovanje v mehkejšem stanju, ki mu sledi potrjena ojačitev ali zaključna pot, tehnično izvedljivo.
2.4 H06 / zelo trdo stanje: za komponente z visoko togostjo
Izjemno trda medenina se lahko upošteva za posebne oblike vzmeti ali konektorjev, ki zahtevajo večjo trdnost. Samodejno ni primeren za vzmet z visokim ciklom: zmogljivost utrujanja je odvisna tudi od amplitude napetosti, geometrije, površinskih napak, zrnate strukture in delovne temperature.
Ne uporabljajte posebej trde pločevine za precej globoko vlečenje ali upogibanje pod velikim kotom, razen če preskusi oblikovanja pokažejo sprejemljive rezultate.
Matrika za izbiro temperamenta za vtisnjene dele medeninaste kovinske vtičnice
| Narava ali stanje | Relativna sposobnost oblikovanja | Primerna smer procesa | Glavno tveganje |
|---|---|---|---|
| O60 / žarjeno | visoko | Globoko vlečenje, znatno upogibanje | Popačenje dela, če sta rokovanje in podpora neustrezna |
| H02 / poltrda | Zmerno | Zmerno upogibanje, oklepaji, plitvo oblikovanje | Vzmetno in lokalno razpokanje pri majhnih radijih |
| H04 / težko | Nižje | Ravno rezanje, prebijanje, omejeno oblikovanje | Pokanje robov med upogibanjem |
| H06 / ekstra trda | Nizka za močno oblikovanje | Ploščati deli in izbrane komponente visoke togosti | Zlom ali razpoka pod velikimi plastičnimi obremenitvami |
Razpoke zaradi napetostne korozije in razcinkanje: dva različna mehanizma odpovedi
Med oblikovanjem, skladiščenjem ali servisiranjem se lahko pojavijo okvare medeninastih sponk. Razpoke zaradi napetostne korozije in razcinkanje zahtevajo različne korektivne ukrepe; obravnava obojega kot generične "korozije medenine" lahko povzroči neučinkovito spremembo materiala.
Razpoke zaradi napetostne korozije: preostale napetosti in občutljivo okolje
Razpoke zaradi napetostne korozije, zgodovinsko imenovane sezonske razpoke v medenini, se lahko pojavijo, ko se natezna zaostala napetost združi z občutljivim okoljem. Atmosfere, ki vsebujejo amoniak, so priznana skrb za občutljive zlitine bakra in cinka.
Preostala napetost se lahko uvede z brušenjem, kovanjem, upogibanjem s tesnim radijem, vlečenjem in ravnanjem. Razpoke se lahko pojavijo po zakasnitvi, tudi po skladiščenju, tudi če del opravi prvotni pregled dimenzij.
Nadzor vključuje:
- Zmanjšajte prekomerne lokalne obremenitve z ustreznimi radiji upogibov in postopnim oblikovanjem.
- Odstranite robove in se izognite poškodbam robov, ki lahko povzročijo razpoke.
- Nadzorujte skladiščenje in pakiranje, da zmanjšate izpostavljenost onesnaževalcem, ki vsebujejo amoniak, in vlagi.
- Ocenite kvalificirano zdravljenje za razbremenitev, če to zahtevajo specifikacije materiala in komponent.
- Potrdite obdelavo glede dimenzijske stabilnosti, trdnosti in električne funkcije.
Za H62 se lahko obdelava za lajšanje napetosti okoli 270–300 stopinj obravnava kot izhodišče za razvoj procesa in ne kot univerzalni proizvodni recept. Ustrezna temperatura, čas zadrževanja, atmosfera in način hlajenja so odvisni od dejanske sestave zlitine, temperature, debeline preseka in kriterijev sprejemljivosti. Potrdite zdravljenje s poskusi in ustreznim testiranjem pred sprostitvijo.
Razcinkanje: izguba materiala v jedkih okoljih
Razcinkanje je selektivno odstranjevanje cinka iz občutljive medenine, ki je izpostavljena določenim korozivnim okoljem. Nastala porozna plast, bogata z bakrom, lahko zmanjša mehansko celovitost in poveča električni ali toplotni upor na funkcionalnem vmesniku.
Tveganje se poveča v nekaterih kislih, kloridnih ali morskih okoljih, odvisno od kemije vode, temperature, sestave zlitine in trajanja izpostavljenosti. Za standarde H62, H65 in H68 se ne sme domnevati, da imajo enako odpornost proti koroziji.
Možni načini ublažitve vključujejo ocenjevanje medenine, odporne proti razcinkanju, kositrne medenine ali aluminijaste medenine, če je združljiva z zahtevanimi preoblikovalnimi in električnimi lastnostmi. Izbira materiala mora temeljiti na dejanskih pogojih izpostavljenosti in veljavnih zahtevah za preskus korozije in ne samo na imenih zlitin.
Načrt za preprečevanje in preverjanje napak
| Način okvare | Verjeten sodelavec | Preprečevanje ali preverjanje |
|---|---|---|
| Zakasnjeno razpokanje po žigosanju | Preostala natezna napetost plus občutljivo okolje | Pregled oblikovanja, validacija razbremenitve stresa in okoljska presoja |
| Razcep robov med upogibanjem | Prekomerna obremenitev, slaba kakovost robov ali neprimerna temperatura | Preizkusi radija upogiba, nadzor bruhov in preverjanje temperatur |
| Razcinkanje | Zlitina občutljiva na izpostavljenost agresivni vodi ali kemikalijam | Izbira zlitin, odpornih proti koroziji, in testiranje glede na izpostavljenost |
| Končna deformacija pri skladiščenju | Nezadostna podpora ali preveč mehko stanje | Oblikovanje embalaže, omejitve višine skladov in vhodni pregledi dimenzij |
| Električno ogrevanje na spoju | Kontaktni upor, nezadostna sila ali slabo spajanje | Štirižično merjenje upora in testiranje dviga temperature pod določenimi pogoji |
Pri električnih sklopih mora kvalifikacija korozije odražati dejansko delovno okolje. ASTM B117 zagotavlja prakso delovanja naprave s solnim razpršilom, vendar sam rezultat s solnim razpršilom ne dokazuje odpornosti proti napetostno korozijskim razpokam, ki jih povzroči amoniak, ali zagotavlja življenjsko dobo na terenu. Uporabite ustrezno preskusno metodo za določen mehanizem okvare.
Prenesite list s specifikacijami kontaktnega materiala
Površinska zaščita in zmogljivost električnih kontaktov
Medenina zaradi oksidacije in izpostavljenosti okolju naravno spremeni barvo površine. Ustrezen način zaščite je odvisen od tega, ali je komponenta dekorativna, strukturna ali del poti električnega toka.
Pasivacija, prevleka in lak: uskladite zaščito s funkcijo
- Pasivacija ali kemična predelava:Razmislite o aplikacijah, ki zahtevajo nadzorovan videz površine ali zmanjšano razbarvanje, odvisno od kemične združljivosti in validacije postopka.
- Galvanizacija:Izberite sistem premaza na podlagi kontaktne funkcije, izpostavljenosti koroziji, spojnega materiala, debeline premaza in ustreznih električnih zahtev.
- Prozorni lak:Primernejša za izbrane dekorativne ali brezkontaktne površine; ne sme ovirati električnega vmesnika ali predstavljati nesprejemljivega kontaktnega upora.
- Čiščenje:Za oksidirane površine uporabite združljiv postopek čiščenja medenine, ki mu po potrebi sledi izpiranje in sušenje. Izogibajte se ostankom, ki lahko motijo kovičenje, varjenje, spajkanje ali električni stik.
ASTM B117 se lahko določi kot del programa za ocenjevanje korozije, kjer je to primerno, vendar se je treba pred preskušanjem dogovoriti o trajanju preskusa in merilih sprejemljivosti. Izpostavljenosti razpršilu soli ne bi smeli obravnavati kot neposredno pretvorbo v določeno število let delovne dobe.
Srebrna integracija kontaktov za kontakte stikalne vtičnice 16 A
Za kontakt stikalne vtičnice 16 A je medeninasta prevodnost le en del zasnove. Nosilnost toka, dvig temperature in preklopna življenjska doba so odvisni od kontaktnega materiala, kontaktne sile, geometrije, celovitosti spoja, preseka sponk in veljavnih zahtev za testiranje izdelka.
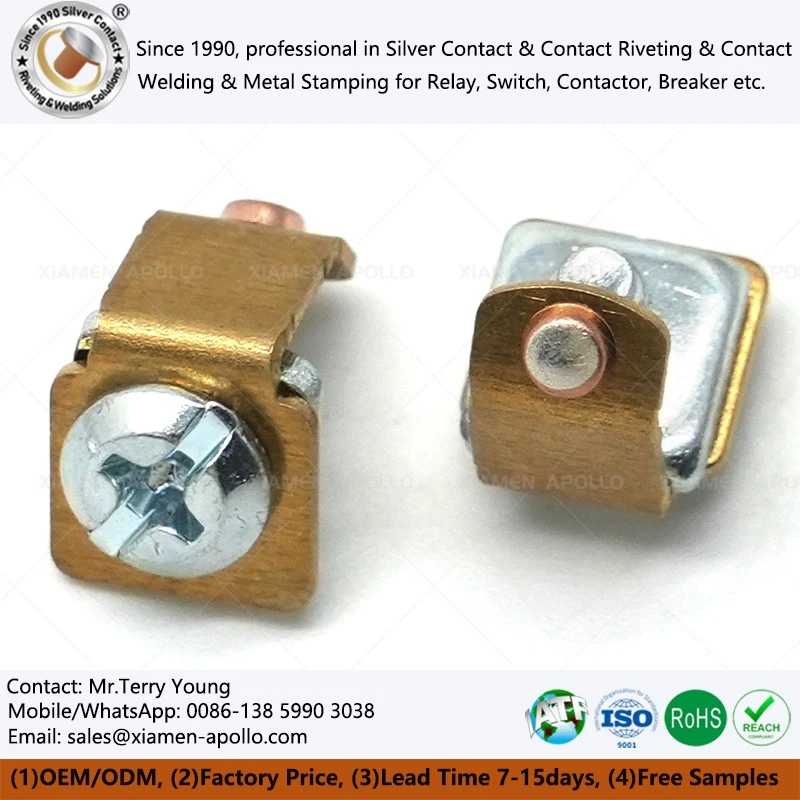
Kadar je srebrni kontakt zakovičen ali privarjen na medeninasti priključek, preverite naslednje: kontaktno zlitino in certificirano sestavo, kot je AgNi ali AgSnO₂, kjer je določeno s stikalno dolžnostjo. Premer kontakta, debelina in tolerance namestitve. Geometrija glave zakovice ali celovitost vmesnika zvara. Kontaktna odpornost pred in po preskusu vzdržljivosti. Dvig temperature pri določenih trenutnih in okoljskih pogojih. Skladnost z veljavnim standardom izdelka stikala ali vtičnice.
AgSnO₂ in AgNi nista univerzalno zamenljiva. Izbira je odvisna od preklopne obremenitve, zagonskega toka, energije obloka, tveganja kontaktnega varjenja in zahtev glede vzdržljivosti. Kontaktni material mora biti kvalificiran v predvideni napravi in ne izbran samo iz zlitine.
Kvalifikacija proizvodnje in nadzor kakovosti za medeninaste električne dele
Specifikacija materiala, ki je pripravljena za proizvodnjo, bi morala povezati vhodni medeninasti certifikat z dejanskim postopkom žigosanja in končnim električnim preskusom. ISO 9001 in IATF 16949 sta standarda za sistem vodenja; samo certificiranje ne dokazuje, da posamezna medeninasta sponka izpolnjuje določeno dimenzijsko ali električno zahtevo.
Preverjanje dohodnega materiala
Preverite potrdilo o materialu glede na naročeno kakovost, kemično sestavo in temperaturo. Potrdite debelino, širino, ravnost in stanje površine z odobrenim načrtom vzorčenja. Preverite mehanske lastnosti, kjer je navedeno, vključno z natezno trdnostjo in raztezkom. Preverite sledljivost med identifikacijo zvitkov ali plošč, proizvodno serijo in serijo končnega dela. Potrdite dokumentacijo RoHS in REACH, kjer to zahtevata aplikacija in trg.
Kontrole žigosanja med postopkom
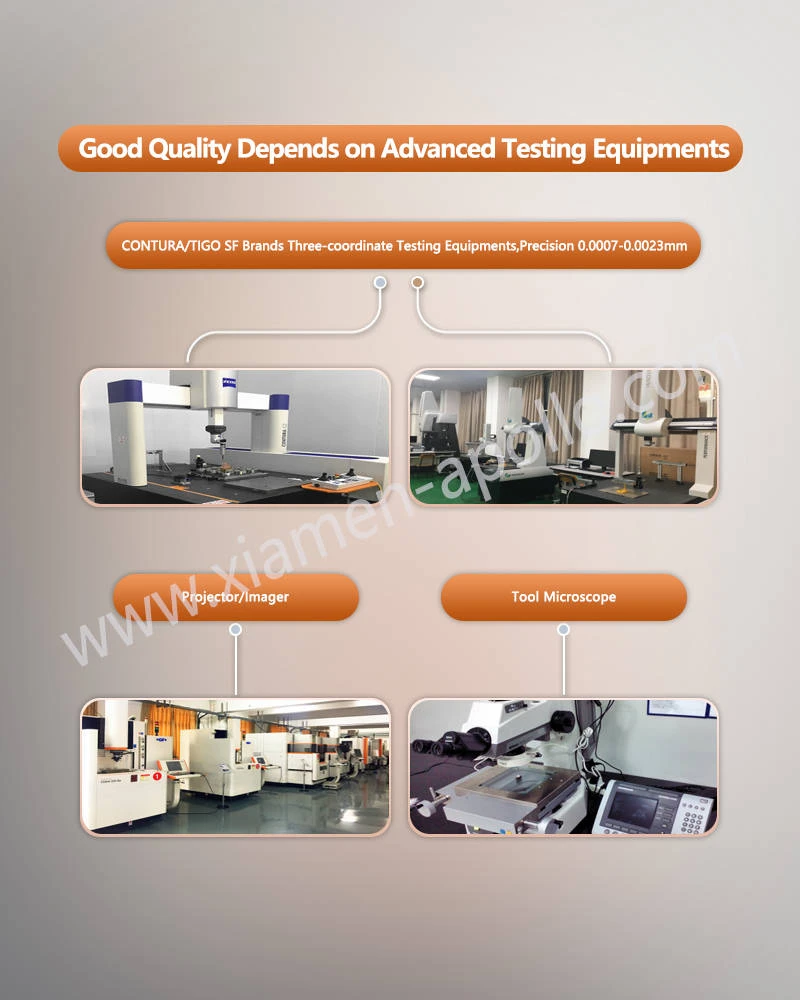
Progresivno žigosanje matrice zahteva nadzor zračnosti matrice, obrabe luknjača, podajanja traku, pozicioniranja pilota, višine rezila in mazanja. Pri upognjenih sponkah spremljajte kot krivine, notranji radij, vzmet in položaj funkcionalnih kontaktnih elementov.
Toleranca, kot je ±0,02 mm, je lahko izvedljiva za izbrane značilnosti z ustreznim orodjem in merilnimi metodami, vendar ne sme biti privzeto dodeljena vsaki dimenziji. Tolerance risbe morajo odražati geometrijo dela, variacijo materiala, zmogljivost postopka in negotovost pregleda.
Končni pregled in električna validacija
| Značilno | Način preverjanja | Osnova za sprejem |
|---|---|---|
| Debelina in kritične dimenzije | Kalibriran mikrometer, optična meritev ali CMM, kjer je primerno | Odobrena risba |
| Višina bruha in stanje roba | Optični pregled ali določeno merilo | Risba in specifikacija postopka |
| Kot upogiba in položaj terminala | Napeljava, optični sistem ali CMM | Odobrena risba |
| Srebrni kontaktni nastavek | Vizualni pregled in kvalificirani preskus spoja | Odobrena povezovalna specifikacija |
| Kontaktni upor | Merjenje s štirimi žicami, kjer je primerno | Omejitev, specifična za izdelek |
| Dvig temperature | Testirajte pod določenimi pogoji toka, namestitve in okolja | Veljavni standard izdelka |
| Odpornost proti koroziji | Preskusna metoda, specifična za okolje | Dogovorjena merila izpostavljenosti in sprejemljivosti |
IEC 60947 velja za ustrezne izdelke nizkonapetostnih stikalnih in krmilnih naprav, vendar ni univerzalni standard za vsako komponento vtičnice ali terminala. Pred določitvijo zahtev glede kvalifikacij določite kategorijo končne naprave in veljavni standard.
Pogosta vprašanja o električnih kontaktnih sklopih
Kako naj izberem med medeninasto pločevino H62, H65 in H68 za sponke električnega stikala?
Izberite H62 za nezapletene žigosane dele, ko je cena prednostna naloga, H65 za ravnotežje med trdnostjo in zmogljivostjo oblikovanja ter H68 za zahtevnejše risbe.
Kako lahko preprečim zapoznele napetostno-korozijske razpoke v medeninastih delih z žigom H62?
Zmanjšajte obremenitev pri oblikovanju, nadzorujte robove in poškodbe robov, omejite izpostavljenost okolju, ki vsebuje amoniak, in ocenite kvalificirano zdravljenje za lajšanje napetosti. Obdelava 270–300 stopinj je lahko razvojno izhodišče za H62, vendar mora biti proizvodni cikel validiran za dejanski material in komponento.
Katere informacije so potrebne za tovarniško ponudbo za medeninaste žigosane in srebrne kontaktne sklope?
Navedite risbo ali datoteko CAD, stopnjo in stanje medenine, debelino, tolerance, površinsko obdelavo, letno količino, način spajanja, električne zahteve in veljavne standarde skladnosti.
kontaktirajte nas
Pošljite svojeElektrično stikalo Medeninasti del kovinskega žigosanjarisba, kakovost medenine in zahtevana letna količina zdaj za pregled proizvodnje, ki zajema izbiro materiala, progresivno žigosanje, kovičenje s srebrnim kontaktom, pregled dimenzij in električno kvalifikacijo.