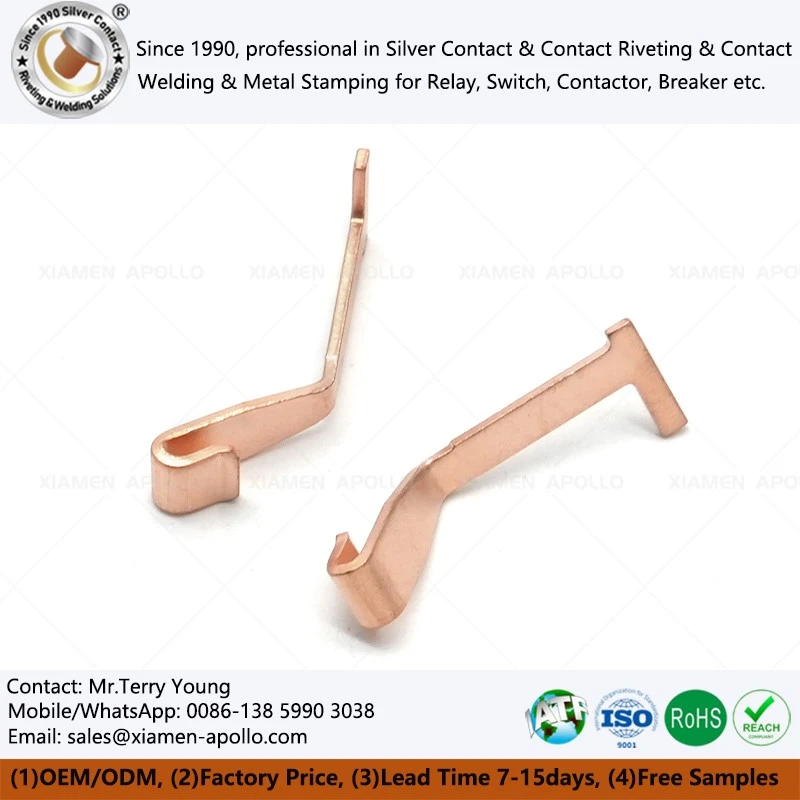
Stisnjena bakrena plošča za žigosanje se proizvaja s potiskanjem bakrene pločevine ali traku skozi natančno matrico, da se doseže nadzorovana geometrija, dimenzijska natančnost in ponovljive mehanske lastnosti. Pri električnih komponentah razred materiala, debelina pločevine, višina bruha, -stanje utrjevanja, zračnost matrice in stanje kontaktne površine neposredno vplivajo na električni upor, toplotno obnašanje, natančnost sestavljanja in življenjsko dobo.Za -velikoserijsko proizvodnjo progresivno žigosanje pretvori-bakrene trakove, ki se dovajajo v tuljavo, v ponovljive komponente z zaporednimi postopki prebadanja, rezanja, upogibanja, oblikovanja in kovanja. Inženirski cilj ni preprosto oblikovati baker; ohranjanje dimenzijske stabilnosti in električne zmogljivosti v vsaki proizvodni seriji.
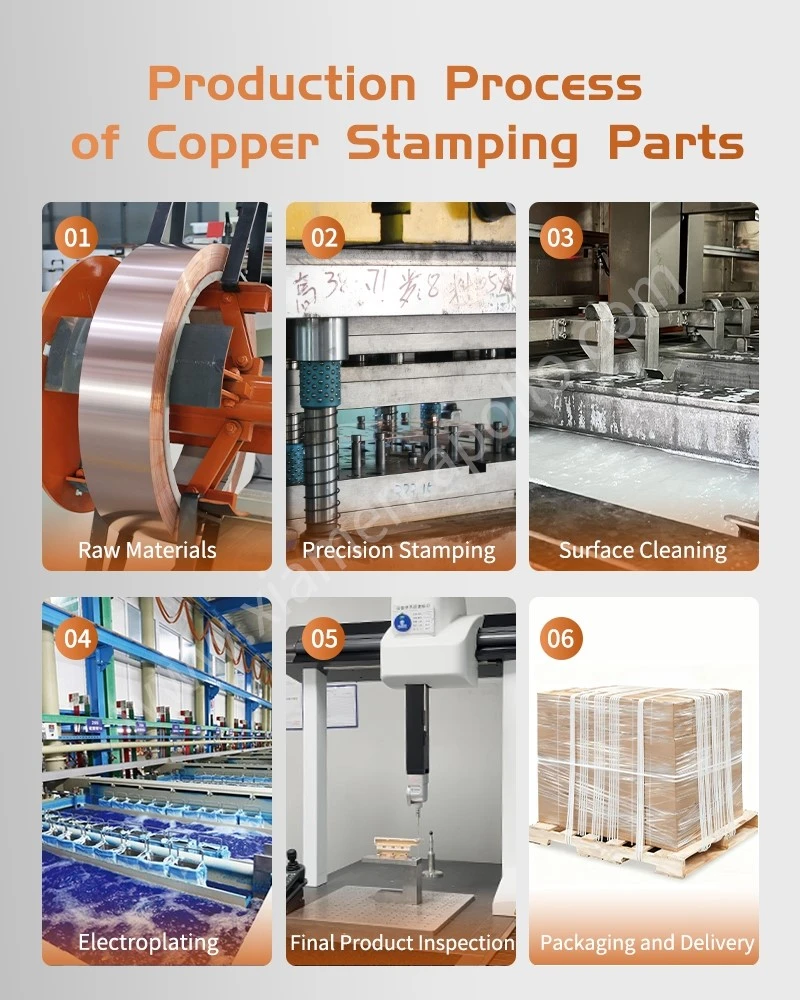
Tehnični potek žigosanja bakra
The fabrication of High Precision Connecting Copper Sheet Metal Stamping begins with incoming material verification. Raw copper coils-typically designated as C11000 or C10200-undergo metallurgical testing for tensile strength, elongation, and electrical conductivity (>100 % IAKS).
Med fazo vtiskovanja hidravlične in mehanske stiskalnice izvajajo nadzorovane tlačne obremenitve, ki presegajo mejo tečenja bakrenega traku. Parametre procesa je treba vzdrževati v strogih tolerancah:
- Nadzor tonaže:Preprečuje vzmetenje in mikrorazpoke v zapletenih geometrijah.
- Odmik matrice:Optimiziran na 5 % do 8 % debeline materiala, da zagotovi čiste strižne površine in zmanjša nastajanje robov.
- Toplotno upravljanje:Uporablja specializirana sintetična maziva za odvajanje toplote zaradi trenja, s čimer ščiti karbidno orodje in mikrostrukturno celovitost kovinskih delov za žigosanje kitajskega bakra.
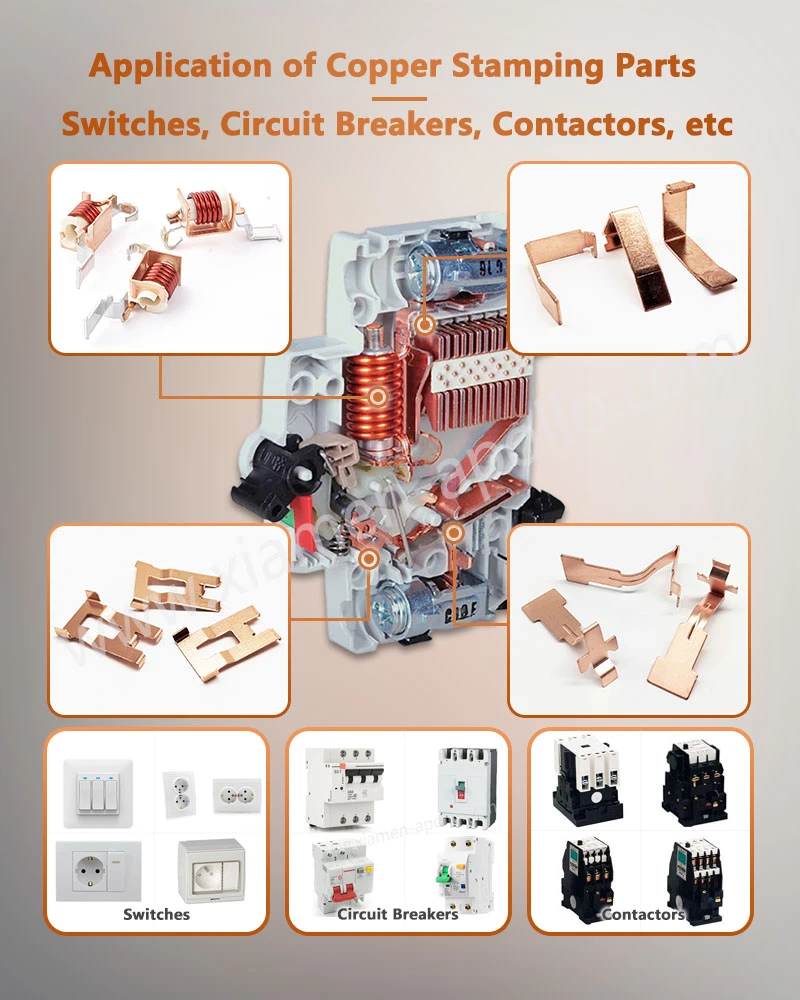
Uporaba električnega žigosanja kovin
Električni kovinski žigosani so sestavni del visoko{0}}zanesljivih okolij, kjer sta električna prevodnost in mehanska odpornost obvezna.
| Industrijski sektor | Tipične komponente iz stisnjenega bakra | Kritične zahteve glede zmogljivosti |
| Elektronika in elektrika | Vodilni okvirji, konektorji PCB, vodila | Nizek električni upor, visoko toplotno odvajanje |
| Avtomobilizem & EV | Baterijski interkonekti, relejni terminali, deli stikalnih naprav HVDC | Visoka odpornost na vibracije, stroga odpornost proti lezenju |
| Industrijski stroji | Statorska navitja, toplotni izmenjevalci, kontaktne vzmeti | Visoka natezna trdnost, odpornost proti obrabi |
| Arhitektura | Strukturni nosilci, RF zaščitne plošče | Odpornost proti koroziji, estetska vzdržljivost |
Releji in nizko{0}}napetostne električne komponente
V relejih, stikalih, odklopnikih in sorodni nizkonapetostni-napetostni opremi se bakreni deli pogosto uporabljajo, kjer sta potrebna električna prevodnost in natančno pozicioniranje sklopa.
Geometrija komponente lahko vključuje luknje, reže, jezičke, zavoje in oblikovane dele, ki se povezujejo z drugimi kovinskimi ali polimernimi komponentami. Dimenzijska doslednost postane pomembna, saj lahko že majhna odstopanja vplivajo na poravnavo kontaktov, silo vstavljanja, električno zračnost ali avtomatsko montažo.
EV in HVDC komponente
Električna vozila in visoko{0}}napetostni enosmerni sistemi postavljajo višje zahteve za komponente bakrenih delov, ker so trenutne ravni in toplotne obremenitve lahko precejšnje.
Za te aplikacije je za načrtovanje električnih delov bakrene vzmeti morda potrebna ocena:
- Neprekinjen tok
- Vrhunski tok
- Dvig temperature
- Območje-prečnega prereza
- Izolacijska razdalja
- Sistem prevleke
- Mehanske vibracije
- Odpornost povezave
Copper Stamping je zato treba ovrednotiti kot del celotne električne poti in ne kot izolirano kovinsko komponento.
Posvetujte se z našimi inženirji elektrotehnike še danes
Obdelava žigosanja bakra v primerjavi z drugimi postopki oblikovanja kovin
Ustrezen proizvodni proces obdelave bakrenega žigosanja je odvisen od letne količine, geometrije, tolerance, debeline materiala in ekonomike proizvodnje.
| Proces | Tipična trdnost | Primeren obseg proizvodnje | Glavna omejitev |
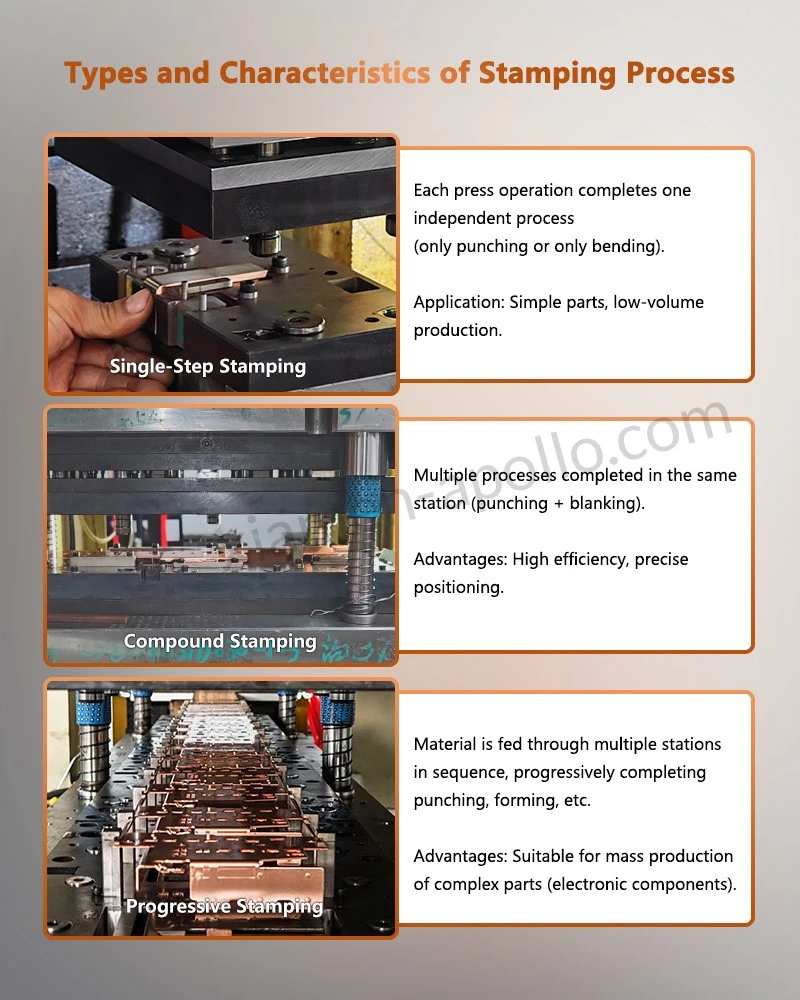
| Progresivno žigosanje | Visoka ponovljivost in nizki stroški na enoto pri količini | visoko | Začetna naložba v orodje |
| Eno-operacijsko žigosanje | Preprosta geometrija in fleksibilna proizvodnja | Nizka do srednja | Več rokovanja ali operacij |
| CNC obdelava | Kompleksna 3D geometrija in tesno lokalizirane funkcije | Nizka do srednja | Daljši čas cikla za tanko pločevino |
| Lasersko rezanje | Hitra izdelava prototipov in prilagodljivi profili | Prototip / majhen obseg | Robni pogoji in ekonomika cikla |
| Žična EDM | Kompleksni natančni profili | Nizka glasnost | Počasna proizvodnja |
| Globoko risanje | Skodelica in globoko oblikovane geometrije | Srednje do visoko | Orodje,-odvisno od geometrije |
Pri -velikih količinah kitajskih kovinskih delov za žigosanje bakra s stabilno geometrijo je progresivno žigosanje pogosto učinkovitejše od strojne obdelave vsake komponente posebej.
Strojna obdelava je še vedno uporabna, kadar električno žigosanje kovin zahteva zapletene tri{0}}dimenzionalne elemente, ki jih ni mogoče učinkovito ustvariti z žigosanjem. Lasersko rezanje je lahko praktično med razvojem prototipa, preden je proizvodna matrica upravičena.
Postopek je zato treba izbrati glede na celotno proizvodno zahtevo in ne le glede na material.
Obeti za proizvodnjo komponent iz bakrenih žigosanih delov
Tehnologija žigosanja bakrenih delov se pomika proti nadzoru večjih dimenzij, avtomatizirani kontroli, izboljšani uporabi materiala in bolj integriranim proizvodnim linijam.
Spremljanje digitalnega tiska lahko beleži proizvodne parametre in prepozna neobičajne delovne pogoje za komponente bakrenih delov. Avtomatiziran vizualni pregled lahko preveri izbrane dimenzijske ali vizualne značilnosti pri proizvodni hitrosti, medtem ko lahko progresivne matrice združijo več operacij oblikovanja znotraj enega samega neprekinjenega procesa.
Učinkovitost materiala je še en pomemben inženirski dejavnik. Postavitev traku neposredno vpliva na izrabo materiala in nastajanje odpadkov. Optimiziranje gnezdenja delov, širine nosilca, koraka in odvajanja ostankov lahko zmanjša porabo materiala brez spreminjanja končne komponente.
Razvoj bolj{0}}trdnih bakrovih zlitin prav tako razširja obseg aplikacij za visoko natančno povezovanje bakrene pločevine. Ti materiali lahko zagotovijo večjo mehansko trdnost, hkrati pa ohranijo uporabno električno prevodnost, čeprav se njihovo obnašanje pri oblikovanju in zahteve za orodje razlikujejo od tistih za komercialno čist baker.
Za proizvajalce, ki uporabljajo releje, stikalne naprave, avtomobile, EV in elektronske aplikacije, se bo prihodnji razvoj procesov verjetno osredotočil na strožjo zmogljivost procesa, avtomatsko inšpekcijo, sledljive proizvodne podatke in izboljšano uporabo bakrenega traku.
kontaktirajte nas
Pošljite 2D/3D risbo, stopnjo bakra, debelino materiala, kritične tolerance, zahteve glede površinske obdelave, letno povpraševanje in pogoje uporabeStisnjen bakreni list za žigosanjeza inženirski pregled. Načrtovanje proizvodnje lahko nato temelji na dejanski geometriji žigosanja, zahtevah glede orodij, inšpekcijskih merilih in pričakovanem obsegu namesto splošnih kataloških specifikacij.