

Aluminijasto žigosanje za solarno montažo in CNC obdelava za komponente pretvornika obravnavata različne proizvodne zahteve: žigosani deli podpirajo ponovljivo, velikoserijsko proizvodnjo nosilcev in montažne opreme, medtem ko deli, obdelani s CNC, zagotavljajo nadzorovane vmesnike, navojne funkcije in dimenzijsko natančnost za sklope pretvornika. Izbira zlitin med 6061-T6, 6063 in 5052 mora upoštevati strukturno obremenitev, izpostavljenost koroziji, obnašanje pri oblikovanju, toplotno upravljanje in zahteve glede dimenzij končne komponente.
Pri proizvajalcih originalne opreme za solarno opremo je inženirski cilj skupaj določiti zlitino, proizvodno pot, površinsko obdelavo in metodo pregleda. Poceni surovec lahko postane draga proizvodna težava, če razpoke pri vtiskovanju, popačenje ob strojni obdelavi, kopičenje premaza ali nezdružljivi pritrdilni elementi ogrožajo končno montažo.
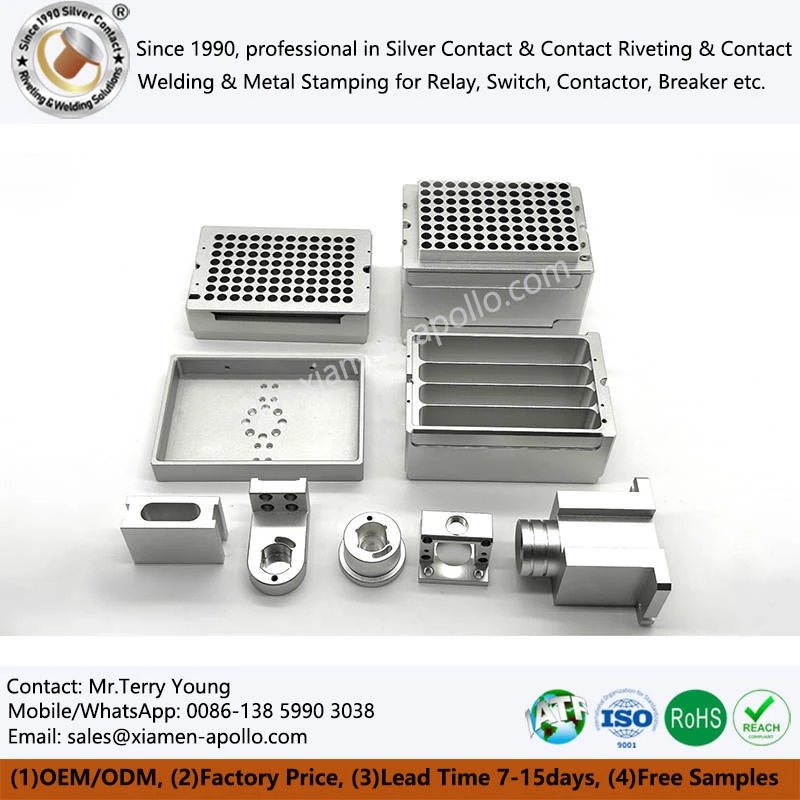
Izbira aluminijeve zlitine za kovinske komponente za sončno montažo
Pravilna kakovost aluminija je odvisna od poti obremenitve komponente, geometrije, zaporedja oblikovanja in delovnega okolja. Zlitina 6061-T6 se pogosto upošteva za strojno obdelane strukturne vmesnike; 6063 se pogosto uporablja za ekstrudirane profile; in 5052 je običajno izbran za dele iz pločevine, ki zahtevajo dobro sposobnost oblikovanja in odpornost proti koroziji.
Primerjava 6061-T6, 6063 in 5052 za solarno opremo
| Faktor lastnine ali proizvodnje | 6061-T6 | 6063 | 5052 |
|---|---|---|---|
| Alloy družina | Toplotno obdelan Al-Mg-Si | Toplotno obdelan Al-Mg-Si | Al-Mg, ki ga ni mogoče toplotno obdelati |
| Tipične oblike izdelkov | Plošča, palica, ekstrudiranje | Ekstrudiranje, profil, palica | List, plošča, tuljava |
| Primarno proizvodno prileganje | CNC-strojni nosilci, montažni bloki in vmesniki | Ekstrudirane tirnice, kanali in profili toplotnih odvodov | Štancani pokrovi, oblikovani nosilci in ohišja iz pločevine |
| Sposobnost oblikovanja | zmerno; temper in radij upogiba sta pomembna | Dobro v primernih temperamentih in geometrijah profila | Dobro za številne operacije oblikovanja listov |
| Obdelovalnost | Na splošno dobro | Na splošno dobro, odvisno od temperamenta in geometrije | Na splošno uporabno; stanje zlitine vpliva na obnašanje pri rezanju |
| Korozijsko obnašanje | Dobra odpornost proti atmosferski koroziji z ustrezno zasnovo in zaključkom | Dobra atmosferska odpornost proti koroziji | Dobra odpornost v številnih zunanjih okoljih in okoljih v bližini morja |
| Premisleki o trdnosti | T6 temperatura podpira večjo trdnost kot običajni žarjeni pogoji | Močno odvisno od temperature in geometrije iztiskanja | Moč je odvisna od temperamenta; ni utrjen na padavinah |
| Omejitev oblikovanja | Tesni zavoji lahko počijo v materialu T6; strojna obdelava lahko izpostavi preostale napetosti | Tankostenski deli se lahko med obdelavo ali vpenjanjem deformirajo | Globoki vleki in tesni upogibi zahtevajo preverjanje orodja in stanja materiala |
Tabela opisuje splošne inženirske težnje in ne zajamčene projektne vrednosti. Dejansko natezno trdnost, mejo tečenja, raztezek in trdoto je treba vzeti iz veljavne specifikacije zlitine, stanja, oblike izdelka in potrdila o materialu.
Ko je 6061-T6 primeren za aluminijaste dele CNC pretvornika
6061-T6 je praktičen kandidat za montažne bloke pretvornikov, nosilce konektorjev, strojno obdelane končne plošče in vmesnike, ki zahtevajo navojne luknje ali nadzorovane lokacijske površine. Njegove mehanske lastnosti podpirajo toge vmesnike brez potrebe po jekleni komponenti v vsaki aplikaciji.
Pregled zasnove mora obravnavati:
- Udejstvovanje niti:Določite zahtevano velikost navoja, dolžino vpetja in dovoljeno obremenitev pri odstranjevanju. Tanki aluminijasti deli bodo morda potrebovali vstavke ali povečano debelino stene.
- Debelina stene:Izogibajte se nenadnim prehodom med debelimi izboklinami in tankimi stenami, kjer lahko strojna napetost povzroči popačenje.
- Položaj luknje:Določite pravi položaj glede na funkcionalno ničelno strukturo, namesto da vsaki luknji dodelite nepotrebno ozke tolerance.
- Električna izolacija:Ne domnevajte, da anodizirana površina zagotavlja ustrezno izolacijsko pregrado, razen če so bile preverjene debelina prevleke, kontinuiteta in dielektrične zahteve.
- Toplotni vmesniki:Pri vmesnikih hladilnega telesa ali napajalnega modula nadzorujte ravnost in površinsko obdelavo glede na material termičnega vmesnika in zasnovo vpenjanja.
Za strojno obdelan del je toleranca ±0,05 mm lahko razumna začetna točka razprave za izbrane nekritične značilnosti. Zahteva, kot je ±0,01 mm, mora biti rezervirana za funkcije, kjer to upravičujeta zasnova sklopa in merilna zmogljivost. To so predlagani načrtovalski cilji, ne univerzalna jamstva za proces.
Ko je 5052 boljši za žigosane solarne montažne komponente
5052 je pogosto primerna izbira za žigosane nosilce, zaščitne pokrove, nosilne plošče za kable in oblikovane dele iz pločevine. Njegova sposobnost oblikovanja lahko zmanjša tveganje za razpoke v upogibih in vlečenih delih v primerjavi z manj primernimi visokotrdnostnimi kalci.
Preden objavite risbo za žigosanje, definirajte naslednje:
- Razred materiala in stanje, kot je določeno stanje 5052-H32.
- Debelina pločevine in toleranca debeline.
- Smer zrna glede na glavne krivulje.
- Najmanjši notranji polmer krivine glede na debelino, stanje in smer oblikovanja.
- Smer rezov, stanje robov in dovoljeni ostri robovi.
- Zahteve glede ravnosti in položaja izvrtine po oblikovanju.
- Zahteve glede površinske obdelave za izpostavljene ali premazane površine.
Nazivna debelina pločevine 1,5 mm, na primer, ne določa univerzalnega minimalnega polmera krivine. Polmer je treba preveriti glede na dejansko stanje, smer zrn, orodje in geometrijo dela.
Zakaj so ekstruzije 6063 pomembne za solarne montažne sisteme
6063 se pogosto uporablja za solarne montažne tirnice, kanale in profile toplotnih odvodov, ker lahko ekstrudiranje proizvede dolge, ponovljive prereze z integriranimi rebri in montažnimi režami. Kadar montažni sistem združuje ekstrudirane profile z vtisnjenimi nosilci ali adapterji, obdelanimi s CNC, zasnova vmesnika določa natančnost končne montaže.
Inženirski pregled mora vključevati ravnost profila, zasuk, toleranco prečnega prereza, zračnost pritrdilnih elementov in učinek eloksiranja na dimenzije utorov. Tolerance ekstrudiranega profila je treba določiti z uporabo veljavnega standarda za izdelek in dobaviteljeve dokazane sposobnosti, namesto da bi jih prepisali neposredno iz toleranc za CNC obdelavo.

Hitro žigosanje aluminija: orodja, tolerance in nadzor napak
Visokohitrostno žigosanje lahko zmanjša stroške na enoto za solarne komponente za ponovljeno naročanje, kadar geometrija dela, stanje materiala in obseg proizvodnje upravičujejo namensko orodje. Glavne kontrole so postavitev traku, nastajanje robov, razdalja od udarca do matrice, vzmetni povratek, obraba matrice in variacija dimenzij med proizvodno serijo.
Progresivno žigosanje za ponavljajoče se funkcije vgradnje
Progresivno žigosanje izvaja zaporedne operacije, ko kovinski trak napreduje skozi več postaj. Odvisno od geometrije dela lahko te operacije vključujejo prebadanje, zarezovanje, vtiskovanje, upogibanje in rezanje.
Načrt žigosanja, pripravljen za proizvodnjo, mora opredeliti:
- Postavitev traku:Potrdite izkoristek materiala, stabilnost nosilca in razmerje med smerjo zrn in orientacijo upogiba.
- Odmik matrice:Vzpostavite razmik od dejanske zlitine, stanja in debeline pločevine; prevelika ali nezadostna razdalja lahko poveča robove, rezalno obremenitev ali deformacijo robov.
- Zaporedje postaj:Dokončajte operacije v vrstnem redu, ki omejuje popačenje in ohranja stabilno lokacijo delov.
- Pilot in krmiljenje krme:Preverite naklon traku, poravnavo podajanja in obrabo vodilne luknje, da preprečite kumulativne napake položaja.
- Nadzor obrabe orodja:Sledite stanju luknjača, višini bruha in dimenzijskim trendom pri določeni frekvenci vzorčenja.
- Ločitev delov:Preprečite, da bi ugnezdeni deli, dvojni pomiki in odpadki vstopili v nadaljnji sklop.
Hitrost žigosanja, kot je 100–300 gibov na minuto, je lahko izvedljiva za nekatere majhne, nezapletene dele. Ne bi smeli biti obravnavani kot splošna proizvodna obveznost: dejanska hitrost je odvisna od zmogljivosti stiskalnice, debeline traku, števila postaj, konstrukcije matrice, stabilnosti podajanja in inšpekcijskih zahtev.
Dimenzijska toleranca in zahteve glede bruhov za žigosanje aluminija
Na toleranco žigosanega dela vplivajo variacije materiala, zračnost matrice, obraba orodja, vzmetni povrat in merilna točka. Risba, ki vsaki funkciji dodeli ±0,05 mm, lahko poveča stroške orodja in pregledov, ne da bi izboljšala učinkovitost sestavljanja.
| Funkcija | Predlagani inženirski nadzor | Način preverjanja |
|---|---|---|
| Premer preluknjane luknje | Določite toleranco glede na prileganje pritrdilnega elementa in funkcionalno razdaljo | Merilne igle ali kalibrirane optične meritve |
| Razdalja od luknje do roba | Definirajte iz stabilne referenčne točke in upoštevajte variacije robov | Optični komparator ali koordinatna meritev |
| Kot upogiba | Določite kot po vzmetnem povratku z navedenim merilnim pogojem | Merilnik kota ali CMM |
| Ravnost po oblikovanju | Nastavite glede na montažne kontakte in zahteve za montažo | Površinska plošča in indikator ali CMM |
| Višina bruha | Določite največjo dovoljeno vrednost na podlagi montažnih in varnostnih zahtev | Optični pregled ali potrjena metoda merjenja bruhov |
| Konsistentnost od dela do dela | Določite pogostost vzorčenja in merila sprejemljivosti | Pregled prvega izdelka in SPC proizvodnje |
Naštete metode so primeri; končni inšpekcijski načrt se mora ujemati z geometrijo značilnosti, zahtevami za risanje in zmogljivostjo merilnega sistema.
Preprečevanje razpok, izkrivljanja in rasti neravnin
Tri skupine napak povzročajo številne težave s kakovostjo žigosanja aluminija.
- Pokanje zavojevlahko nastanejo zaradi neprimerne temperature, majhnega notranjega polmera, neugodne orientacije zrn ali prevelike lokalne obremenitve. Pred odobritvijo matrice potrdite stanje materiala in geometrijo upogiba.
- Dimenzijski premiklahko nastanejo zaradi obrabe matrice, variacije debeline materiala, nestabilnega podajanja traku ali sprememb povratne vzmeti. Uporabite inšpekcijo prvega izdelka in statistični nadzor postopka (SPC) na kritičnih dimenzijah, da zaznate trende, preden povzročijo napake pri sestavljanju.
- Burr rastlahko kaže na obrabo luknjača, nepravilno razdaljo ali poškodovane rezalne robove. Namesto da se zanašate samo na vizualno presojo, določite mejo zareze in interval pregledovanja na podlagi risbe.
Če je vtisnjena komponenta eloksirana, upoštevajte učinek predobdelave, stanja robov in nabiranja premaza na končne dimenzije. Za izbrane vmesnike bo morda potrebna maska ali strojna obdelava po nanosu, odvisno od zahtevanega prileganja in električne funkcije.
In-Die operacije in sekundarna obdelava
Prebadanje in oblikovanje v kalupu lahko združita več operacij v eno zaporedje stiskanja. Vendar pa je za vtisnjen del, ki zahteva tesne lokacije navojnih lukenj, globoke natančne izvrtine ali zapletene tridimenzionalne referenčne točke, morda potrebna sekundarna CNC obdelava.
Odločitev o postopku bi morala primerjati skupne stroške dela in ne sam cikel žigosanja. Amortizacija orodja, stopnja odpadkov, sekundarne operacije, čas pregledov, letno povpraševanje in pogostost inženirskih sprememb vplivajo na končno ceno na enoto.
Prenesite list s specifikacijami kontaktnega materiala

Petosna CNC obdelava za komponente solarnega inverterja
Petosna CNC obdelava omogoča pristop k komponenti iz več smeri z manj nastavitvami. Pri aluminijastih ohišjih pretvornikov, montažnih vmesnikih in nosilcih konektorjev lahko to zmanjša napake pri prenosu ničelnih točk in omogoči dostop do nagnjenih površin, sekajočih se izvrtin in zapletenih hladilnih geometrij.
Petosna zmožnost samodejno ne povzroči boljše natančnosti kot triosna obdelava. Kalibracija stroja, togost vpenjala, dolžina orodja, toplotna stabilnost, geometrija obdelovanca in strategija pregledovanja ostajajo vodilni dejavniki.
Izbira med triosno in petosno CNC obdelavo
| Inženirska zahteva | Triosni CNC | Petosni CNC |
|---|---|---|
| Ravni krožniki in preprosto žepkanje | Pogosto zadostuje | Lahko povzroči nepotrebne stroške |
| Več obrazov, ki zahtevajo natančno poravnavo | Morda bodo potrebne ponavljajoče se nastavitve | Lahko zmanjša število nastavitev |
| Kotna vrata ali sekajoče se značilnosti | Zahteva ustrezne napeljave ali dodatne operacije | Ponuja bolj prilagodljivo usmerjenost orodja |
| Globoke votline | Odvisno od dosega orodja in dostopa | Lahko izboljša dostop s primerno usmerjenostjo orodja |
| Tankostenske aluminijaste komponente | Izvedljivo z ustreznim vpenjanjem | Izvedljivo, vendar dostop do orodja ne odpravi tveganja izkrivljanja |
| Enostavni deli velike količine | Pogosto stroškovno učinkovito | Upravičeno, kadar zmanjšanje geometrije ali nastavitve zmanjša stroške stroja |
| Nadzor natančnosti | Odvisno od nastavitve in prenosa ničelne točke | Odvisno od kalibracije, kinematike, pritrditve in pregleda |
Uporabite petosno obdelavo, kadar to upravičujejo geometrija dela ali referenčne točke. Za preprosto ploščo s pravokotnimi luknjami je lahko dobro nadzorovan triosni postopek bolj ekonomičen.
CNC nadzor tolerance, ravnosti in površinske obdelave
Za aluminijaste CNC inverterske dele mora risba razlikovati funkcionalne tolerance od splošnih toleranc strojne obdelave. Tipične začetne razprave o načrtovanju lahko uporabljajo ±0,05 mm za običajne strojno obdelane dimenzije in strožje vrednosti, kot je ±0,01 mm za izbrane funkcije lociranja, odvisno od študij geometrije in zmogljivosti.
Po potrebi je treba določiti naslednje kontrole:
- Datumska strategija:Vzpostavite primarne, sekundarne in terciarne referenčne točke, ki odražajo dejanske kontaktne površine sklopa.
- Toleranca položaja:Uporabite geometrijsko dimenzioniranje in toleranco (GD&T), kjer vzorci lukenj ali montažni vmesniki zahtevajo nadzor položaja.
- Ravnost:Določite dovoljeno odstopanje za podlage hladilnega telesa, spojne površine ali tesnilne vmesnike.
- Hrapavost površine:Določite zahtevano končno obdelavo za termični stik, tesnjenje tesnila, drsni kontakt ali pripravo premaza.
- Odstranjevanje zarez:Definirajte prelome robov, ne da bi dovolili nenadzorovano zaokroževanje kritičnih vmesnikov.
- Metoda pregleda:Uskladite CMM, optične meritve, merilnike izvrtin in instrumente za površinsko hrapavost z navedenimi značilnostmi.
Vrednosti površinske hrapavosti, kot sta Ra 1,6 μm ali Ra 3,2 μm, so lahko primerne za izbrane strojno obdelane površine, vendar nobena vrednost ne sme biti dodeljena brez razlikovanja. Zahteve glede toplotnega vmesnika, zasnova tesnila in postopki prevleke določajo ustrezen cilj.
Upravljanje deformacije tankih sten in preostale napetosti
Tankostenski aluminijasti deli so dovzetni za popačenje, ko rezalne sile sprostijo preostalo napetost ali ko pritisk vpenjanja deformira obdelovanec. Ta tveganja se povečajo z asimetričnim odstranjevanjem materiala, globokimi žepi in dolgimi nepodprtimi stenami.
Ustrezen načrt postopka lahko vključuje:
- Groba obdelava z uravnoteženim odstranjevanjem materiala.
- Vmesna razbremenitev ali stabilizacija napetosti, kjer je to upravičeno zaradi stanja zlitine in geometrije dela.
- Polkončna obdelava, ki ji sledi kontrolirano odpenjanje in preverjanje dimenzij.
- Zaključni prehodi z zmanjšano rezalno obremenitvijo in stabilno razporeditvijo vpenjala.
- Končni pregled po tem, ko komponenta doseže nadzorovano temperaturo.
Potrebo po razbremenitvi napetosti je treba oceniti glede na stanje zlitine, zgodovino toplotne obdelave in dovoljene spremembe lastnosti. Toplotne obdelave se ne sme dodati brez preverjanja njenega učinka na določeno mehansko stanje.
CNC obdelava in žigosanje: izbira proizvodne poti
| Faktor | Aluminijasto žigosanje | CNC obdelava aluminija |
|---|---|---|
| Najboljše prileganje | Ponavljajoče se geometrije pločevine | Kompleksni vmesniki in natančne funkcije |
| Investicija v orodje | Stroški matrice so lahko precejšnji | Naprave in rezalna orodja so običajno bolj prilagodljiva |
| Cena na enoto pri veliki količini | Pogosto ugodno po amortizaciji orodja | Odvisno od časa cikla in odvzema materiala |
| Izkoristek materiala | Lahko je visoka z optimizirano postavitvijo traku | Lahko je nizka za dele, izdelane iz trdne zaloge |
| Oblikovne spremembe | Morda bodo potrebne spremembe matrice | Pogosto jih je lažje izvesti s programiranjem ali spremembami napeljave |
| Tipična tveganja kakovosti | Burs, vzmetenje, razpoke in spremembe podajanja | Obraba orodja, tresenje, toplotni zanos in popačenje pri vpenjanju |
| Hibridna pot | Odtisnjeno prazno, ki mu sledijo izbrani zaključni postopki | Strojno obdelani vmesniki, dodani oblikovani ali vtisnjeni komponenti |
Za montažni nosilec velikega obsega je žigosanje morda boljša pot. Za podporo konektorja inverterja z več sekajočimi se izvrtinami in natančno poravnanimi navojnimi luknjami je morda bolj primerna CNC obdelava. Hibridni postopek lahko združuje vtisnjeno geometrijo z obdelanimi referenčnimi točkami ali navojnimi vmesniki.

Anodiziranje in nadzor korozije za zunanjo solarno opremo
Anodizacija z elektrokemičnim postopkom pretvori površino aluminija v plast aluminijevega oksida. Lahko izboljša površinsko odpornost proti obrabi in korozijsko obnašanje, vendar mora izbira premaza odražati izpostavljenost okolja, osnovno zlitino, geometrijo in zahtevano električno funkcijo.
Anodiziranje ni nadomestilo za pravilno drenažo, nadzor galvanske korozije, izbiro pritrdilnih elementov ali mehansko zasnovo. Zunanje sončne naprave lahko doživijo kondenzacijo, temperaturne cikle, soli v zraku, industrijske onesnaževalce in dolgotrajno izpostavljenost ultravijoličnemu sevanju sosednjih nekovinskih materialov.
Izbira specifikacije eloksiranja
| Možnost površinske obdelave | Tipičen namen | Inženirski vidiki |
|---|---|---|
| Anodiziranje z žveplovo kislino | Splošna zaščita pred korozijo in površinska obdelava | Določite debelino, tesnjenje, videz in dimenzijski dodatek |
| Trda anodizacija | Večja površinska trdota in odpornost proti obrabi | Debelejši premaz lahko vpliva na zahteve glede prileganja in dimenzij |
| Kemični pretvorbeni premaz | Zaščita pred korozijo in priprava premaza | Učinkovitost je odvisna od določenega procesa in veljavnih zahtev glede skladnosti |
| Anodiziranje, ki mu sledi tesnjenje | Zmanjša dostopno poroznost v oksidni plasti | Kakovost tesnjenja in konsistenca premaza zahtevata nadzor postopka |
| Prikrito eloksiranje | Ohranja izbrane električne ali dimenzijske vmesnike | Meje maske in izpostavljena območja morajo biti definirana na risbi |
Debelina prevleke 10–15 μm je lahko koristno izhodišče za razpravo o nekaterih eloksiranih komponentah za splošno uporabo. Končno zahtevo je treba določiti z ustrezno risbo, veljavnim standardom, odzivom zlitine in načrtom okoljskega preskusa.
Debelina prevleke, prileganje in električni kontakt
Plast anodnega oksida delno raste v aluminijev substrat in delno navzven od prvotne površine. Zato debeline prevleke ni mogoče obravnavati kot preprost enostranski dimenzijski dodatek brez upoštevanja določenega postopka in zlitine.
Pri navojnih luknjah, drsnih vmesnikih in tesno prilegajočih se režah določite, ali je treba element maskirati, strojno obdelati po nanosu ali dimenzionirati, da se prilagodi zaključku. Preverite končno stanje, namesto da se zanašate samo na dimenzije pred obdelavo.
Anodizirani aluminij je na splošno električno izolativen na prevlečeni površini glede na golo kovino, vendar se izolacijska zmogljivost razlikuje glede na stanje prevleke, napake, tesnjenje in preskusne pogoje. Ozemljitvene točke, vezni vmesniki in električni kontakti morajo biti ustrezno zasnovani in usposobljeni.
Galvanska korozija med aluminijem in drugimi kovinami
Aluminij lahko korodira prednostno, če je električno povezan z bolj plemenito kovino v prisotnosti elektrolita. Tveganje je odvisno od para materialov, razmerja izpostavljene površine, zadrževanja vlage in zaščitnih ukrepov.
| Vmesnik | Možna skrb | Oblikovanje ali nadzor procesa |
|---|---|---|
| Aluminij do nerjavečega jekla | Galvanski napad v mokrih ali slanih pogojih | Ocenite združljive pritrdilne elemente, izolacijske podložke, premaze in drenažo |
| Aluminij v baker | Povečano tveganje galvanske korozije v prevodni vlagi | Izogibajte se nenadzorovanemu neposrednemu stiku na izpostavljenih mokrih območjih; uporabite ustrezno izolacijo ali kvalificirane vmesnike |
| Aluminij v ogljikovo jeklo | Korozija izpostavljenega jekla in možen napad na sosednji aluminij | Izberite združljive zaščitne zaključke in preprečite poškodbe premaza |
| Distančnik iz aluminija na polimer | Običajno omejena neposredna galvanska interakcija | Preverite lovljenje vlage, stiskanje, lezenje in dolgoročno stabilnost vmesnika |
Združljivost materiala je treba oceniti za dejansko okolje namestitve. Kombinacija materiala, ki se ustrezno obnese v notranjem sestavu, morda ni primerna za obalne solarne instalacije brez dodatne zaščite.
ASTM B117 Testiranje s solnim razpršilom in njegove omejitve
ASTM B117 opredeljuje nadzorovano napravo za razprševanje soli in prakso delovanja za ocenjevanje relativne korozijske odpornosti kovinskih in prevlečenih vzorcev. Ne določa univerzalnega trajanja uspešnosti/neuspeha za vsako solarno montažno komponento.
Nakupna specifikacija mora opredeliti:
- Natančna preskusna metoda in priprava vzorca.
- Ne glede na to, ali se preskus nanaša na premaz, osnovni material, vmesnik pritrdilnih elementov ali celoten sklop.
- Trajanje preskusa in intervali pregledov.
- Merila sprejemljivosti za korozijo, mehurjenje, poškodbe prevleke ali spremembo dimenzij.
- Vsi potrebni funkcionalni pregledi po preskusu.
Trditev, kot je "preteklo 1000 ur slanega pršila", je nepopolna brez stanja vzorca, preskusne metode in meril sprejemljivosti. Rezultatov solnega razpršila ne bi smeli obravnavati kot neposredno napoved življenjske dobe v vsakem zunanjem okolju.
Posvetujte se z našimi inženirji elektrotehnike še danes
Pogosto zastavljena vprašanja
Katera aluminijeva zlitina je primerna za solarne montažne nosilce in inverterske komponente?
5052 se običajno upošteva za oblikovane nosilce in pokrove iz pločevine; 6061-T6 se pogosto uporablja za CNC-strojne vmesnike; in 6063 se pogosto uporablja za ekstrudirane tirnice in profile.
Kakšno debelino eloksiranja je treba določiti za kovinske komponente za zunanjo solarno montažo?
Debelina eloksiranja 10–15 μm lahko služi kot začetni razpon za nekatere komponente splošnega namena, vendar to ni univerzalna zahteva.
Katere informacije so potrebne za ponudbo žigosanja aluminija po meri in CNC obdelave na Kitajskem?
Navedite 2D risbo, 3D model, če je na voljo, zlitino in stanje, površinsko obdelavo, kritične tolerance, količino prototipa, letno povpraševanje in zahteve glede pakiranja. Navedite, ali morajo biti v ponudbo vključeni orodja, pregled prvega izdelka, materialni certifikati in regulativna dokumentacija.
kontaktirajte nas
Za načrtovanje proizvodnje predložite trenutno revizijo risbe, zlitino in temperament, letno povpraševanje, specifikacijo površinske obdelave in zahteve kritičnega pregleda. Zahtevajte pregled postopka, ki zajema žigosanje aluminija,Storitev CNC obdelave kovinskih delov iz aluminija, eloksiranje, preverjanje dimenzij in proizvodno orodje, tako da je mogoče ovrednotiti proizvodno pot pred predajo orodja in sprostitvijo v množično proizvodnjo.
